Анализа структуре алата за стругање и кључних тачака брушења сечива
Током процеса сечења, услед интензивног трења и топлоте резања на предњој и задњој површини алата за стругање, резна ивица алата за стругање ће постати тупа и изгубити способност резања. Само брушењем може се вратити оштрина резне ивице и исправан угао окретања.
Према томе, стругари не само да морају да разумеју принцип резања и да изаберу одговарајући угао алата за стругање, већ морају и вешто да савладају вештине оштрења алата за стругање. У наставку, дозволите ми да вам представим нека искуства оштрења ножева аутомобила!
1, Састав алата за стругање
Алат за стругање се састоји од два дела: резне главе и резног тела. Глава алата служи за сечење, а тело алата за уградњу. Оштрица се углавном састоји од три стране, две ивице и једног врха.
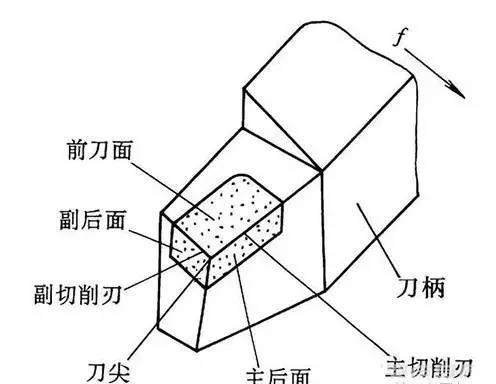
Предња површина оштрице је површина кроз коју струготина тече.
Главна задња резна површина је површина супротна површини резања радног комада.
Секундарна задња резна површина је површина супротна од обрађене површине радног предмета.
Главна резна ивица је пресек предње и задње резне површине, одговорна за главни рад резања.
Помоћна резна ивица је линија пресека између предње површине за сечење и помоћне задње површине за сечење, одговорна за малу количину рада сечења и игра одређену улогу полирања
Резна ивица је пресек главне резне ивице и секундарне резне ивице, обично мали прелазни лук.
2, Формална структура алата за стругање
Најчешће коришћени структурни облици алата за стругање укључују следећа два:
(1) Интегрални алат за стругање
Резни део резне главе добија се брушењем сечива, а материјал целокупног алата за стругање је углавном израђен од брзорезног челика, који се углавном користи за сечење малим брзинама.
(2) Алат за окретање заваривања
Заварите оштрицу од тврде легуре на резну ивицу, а различите врсте алата за стругање могу користити сечива различитих облика. Заварени алати за стругање од тврде легуре могу се користити за брзо сечење.
3, Главни углови и функције алата за окретање
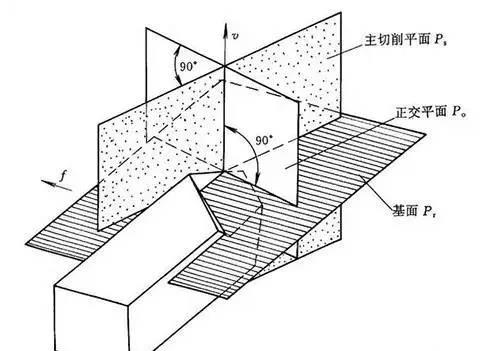
Главни углови алата за окретање су предњи угао ({{0}}), задњи угао (0), главни угао одступања (Кр), секундарни угао одступања (Кр) и угао нагиба сечива (λ с) . Да би се одредио угао алата за стругање, потребно је успоставити три координатне равни: раван сечења, раван основе и главни профил. За стругање, ако се не разматра утицај уградње алата и кретања резања, раван сечења се може сматрати вертикалном равни; Основна раван је хоризонтална раван; Када је главна резна ивица хоризонтална, профил окомит на главну резну ивицу је главни профил.
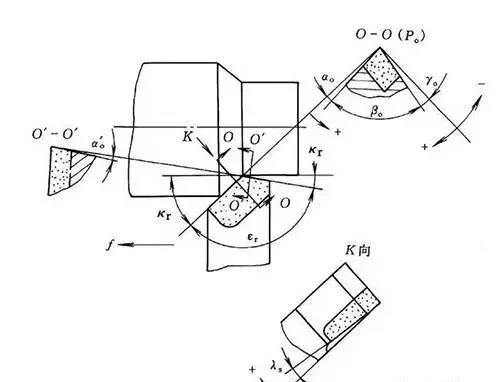
(1) Предњи рог 0 мерен у главном профилу је угао између предње резне површине и основне површине. Његова функција је да оштрицу учини оштрим и олакша сечење. Али предњи угао не би требало да буде превелик, иначе ће ослабити снагу сечива и бити склон хабању, па чак и колапсу. Приликом обраде пластичних материјала, могу се изабрати већи предњи углови, као што је употреба алата за стругање од тврде легуре за сечење челичних делова 0=10-20, обрада крхких материјала, предњи угао алата за стругање 0 треба да буде већи од грубе обраде да би олакшавају оштре ивице сечења и смањују храпавост радног предмета.
(2) Задњи угао 0 се мери у главном делу и представља угао између главног задњег дела и равни сечења. Његова функција је да смањи трење између главног задњег дела и радног комада током окретања, обично узимајући 0=6 степен ~12 степени, узимајући малу вредност за грубо окретање и велику вредност за фино окретање.
(3) Главни угао одступања Кр се мери у основној равни, што је угао између пројекције главне резне ивице на основну раван и правца помака. Његова функција је да:
1) Дужина главне резне ивице која учествује у резању може се променити, што утиче на век трајања алата.
2) Утиче на величину радијалне силе резања.
Мали главни угао одступања може повећати дужину главне резне ивице која учествује у сечењу, што резултира бољим расипањем топлоте и корисним за продужење радног века алата. Међутим, при обради витких осовина, крутост радног предмета је недовољна, а мали главни угао одступања ће повећати радијалну силу коју алат врши на радни предмет, који је склон савијању и вибрацијама. Због тога треба изабрати већи главни угао одступања.
Уобичајени главни углови одступања за алате за окретање укључују 45 степени, 60 степени, 75 степени, 90 степени, међу којима је 45 степени чешћи.
(4) Секундарни угао отклона Кр се мери у основној равни и представља угао између пројекције секундарне резне ивице на основну раван и супротног смера помака. Његова главна функција је да смањи трење између секундарне резне ивице и обрађене површине, како би се побољшала храпавост обрађене површине.
Под условима једнаке дубине резања ап, брзине помака ф и главног угла одступања Кр, смањење секундарног угла одступања Кр може смањити преосталу површину након окретања, чиме се смањује храпавост површине. Обично се бира Кр=5 степен до 15 степени.
(5) Угао нагиба сечива у λ С мерен у равни сечења је угао између главне резне ивице и основне површине. Његова главна функција је контрола правца струјања струготине. Главна резна ивица је паралелна са основном равни, λ С=0; Врх сечива је на најнижој тачки главне резне ивице, λ Када је с негативан, јачина врха алата се повећава, а струготине теку ка обрађеној површини ради грубе обраде; Врх сечива је на највишој тачки главне резне ивице, λ С је позитивна вредност, јачина врха алата је ослабљена, а струготине отичу према површини која се обрађује, а која се користи за прецизну обраду. Угао нагиба сечива λ с. Обично се бира између -5 степена -+5 степена.
4, Брушење алата за стругање
Након што је алат за окретање туп, мора се наоштрити да би се вратио разумни облик и угао. Алати за стругање се обично оштри на машини за брушење. Бели точак за млевење алуминијума се користи за брушење алата за окретање челика велике брзине, а зелени брусни точак од силицијум карбида се користи за брушење алата за стругање од тврде легуре.
Приликом поновног брушења алата за стругање, често је потребно брусити одговарајућу резну површину на основу истрошености алата. Општи редослед брушења резне ивице алата за стругање је: брушење задње површине сечива → брушење секундарне површине сечива → брушење предње површине сечива → брушење лука врха алата. Након брушења резне ивице алата за стругање, сваку резну површину такође треба фино избрусити уљним каменом. Ово може ефикасно побољшати радни век алата за стругање и смањити храпавост површине радног комада.
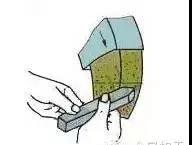
Кораци за брушење резне ивице алата за стругање су следећи:
Избрусити главну и задњу резну површину, истовремено брусити главни угао одступања и главни задњи угао, као што је приказано на слици (а);
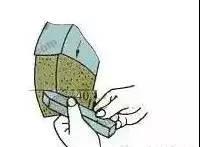
Избрусити задњу ивицу секундарног сечива и истовремено избрусити секундарни угао померања и секундарни задњи угао, као што је приказано у (б) горе;
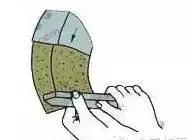
Избрусити предњи и истовремено избрусити предњи угао, као што је приказано у (ц) горе;
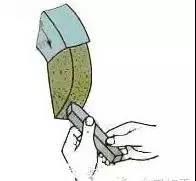
Избрусите сваку површину и врх сечива, као што је приказано у (д) изнад.
Став и начин оштрења алата за стругање су:
Људи стоје са стране брусног точка како би спречили да фрагменти излете ван и да повреде људе када се брусни точак поквари;
Ослободите растојање између две руке које држе нож, стегните струк са оба лакта да бисте смањили тресење током оштрења;
Када брусите главне и помоћне задње резне површине, алат за окретање треба поставити у хоризонтални центар брусног точка, са врхом алата благо нагнутим нагоре за око 3 степена ~ 8 степени. Након што алат за окретање дође у контакт са брусним точком, требало би да се креће хоризонтално у левом и десном смеру. Када алат за окретање напусти брусни точак, потребно га је подићи нагоре како би се спречило да се наоштрено сечиво оштети брусним точком;
При брушењу површине сечива, угао под којим реп сечива одступа улево за један главни угао одступања; Приликом брушења задње стране пара, угао под којим реп држача алата одступа удесно за један бочни угао одступања;
Приликом брушења закривљене ивице алата за сечење, то се обично ради тако што се предњи крај резног алата држи левом руком као ослонац, а задњи крај резног алата се окреће десном руком.
Приликом брушења алата за стругање треба предузети следеће мере:
(1) Када брусите сечиво, држите алат за окретање чврсто обема рукама и поставите држач алата на ослонац, тако да захваћена површина лагано пријања за брусни точак. Немојте примењивати превелику силу да бисте избегли пригњечење брусног точка и изазивање незгода.
(2) Наоштрени алат за стругање треба померати лево и десно по ободној површини брусног точка како би се обезбедило једнолико хабање брусног кола без остављања жлебова. Избегавајте грубо брушење алата за окретање са обе стране брусног точка, које може проузроковати љуљање, скакање или чак ломљење брусног точка под силом.
(3) Када се сечиво загреје, треба га охладити водом како би се спречило жарење и омекшавање оштрице услед претераног пораста температуре. Приликом брушења алата за стругање од тврде легуре, резна ивица не би требало да буде натопљена водом да би се избегле пукотине настале брзим хлађењем сечива.
(4) Немојте стајати на предњој страни брусног точка да бисте оштрили алат за окретање, како бисте спречили повреде оператера када се брусни точак поквари.
5, Уобичајени типови и употреба алата за стругање
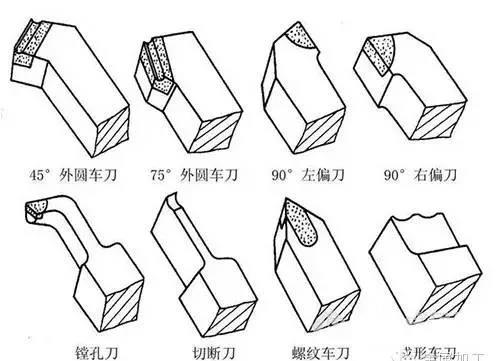
Алати за стругање се могу поделити на цилиндричне алате за стругање, алате за окретање крајњег дела, алате за сечење, алате за бушење, алате за стругање за обликовање и алате за стругање са узорком према њиховој употреби.
(а) Алат за окретање за 90 степени (изван центра)
(б) Алат за окретање од 45 степени (алатка за окретање лактом)
(ц) Нож за резање
(д) Резач за бушење
(е) Формирани алат за стругање
(ф) Алат за окретање навоја
(г) Алати за стругање од тврде легуре без брушења