


Знате ли за досадно?
један
Дефиниција досадног
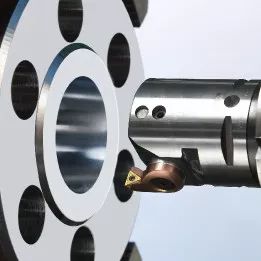
Развртање: То је процес сечења у којем се слој метала одсече са површине обраде радног предмета кроз релативно кретање између резача за бушење на опреми и радног предмета, што резултира одређеном прецизношћу обраде и храпавости површине обраде.
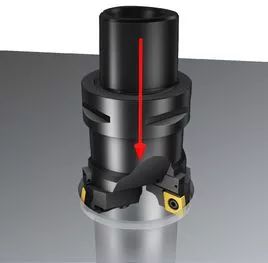
Разлика: У поређењу са другим техникама обраде рупа, бушење рупа није ограничено величином алата; И рупа за бушење има снажну способност исправљања грешака, која може исправити грешку оригиналне осе грубе рупе кроз више пролаза алата и може одржати високу позициону тачност између рупе за бушење и референтне позиције за позиционирање
два
Врсте досадних резача
Тип 1
Класификација сечива: секач за бушење са једном ивицом / резач за бушење са две ивице / бушилица са више ивица
Класификација обраде: Секач за бушење кроз рупе / Секач за бушење слепих рупа / Секач за бушење са степенастим отвором / Секач за бушење секција
Структурна класификација: интегрално/монтажно/модуларно
Тип 2
Секач за бушење са једном оштрицом: интегрални резач за бушење/бушилица за заваривање/бушилица са стезаљкама/резач за бушење са индексирањем
Секач за бушење са две ивице: фиксни резач за бушење са дуплом ивицом / плутајући резач са дуплом ивицом
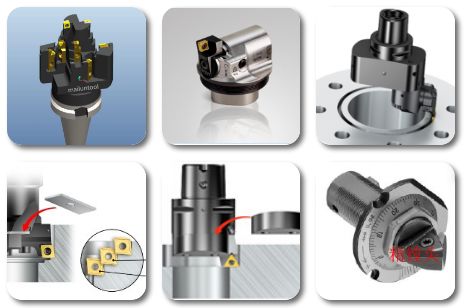
Проширите резач за бушење. Модулни резач за бушење
❹ Секач за бушење мердевина ❺ Секач за бушење са једном ивицом ❻ Интегрални секач за бушење
три
Примена Боринг
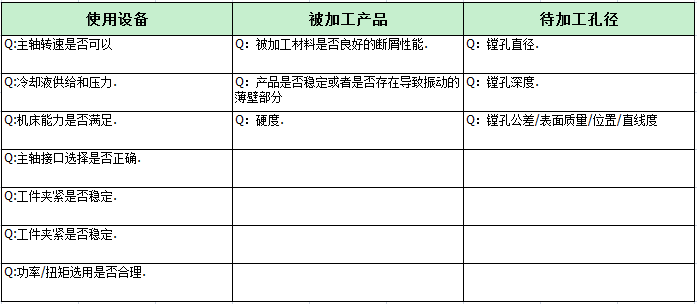
Када наиђемо на проблеме, прво можемо размотрити ове аспекте
Груба досадна апликација
1. Обрада слепих рупа
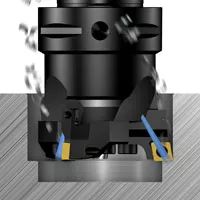
Обезбеђивање правилног уклањања струготине је кључно када се обрађују слепе рупе
Правилни параметри сечења су неопходан услов за добијање одговарајућег облика струготине
Уверите се/проверите да струготине не ометају или троше сечива
Притисак расхладне течности и проток течности за сечење треба да буду довољни за избацивање струготине
Вертикалне алатне машине имају веће захтеве за ефикасно уклањање струготине од хоризонталних алатних машина
2.断续切削
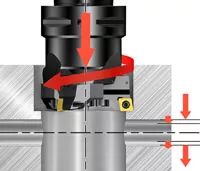
Када се врши повремено сечење (као што су попречне рупе), високи захтеви се постављају на услове сечења сечива
Изаберите материјале веће жилавости
Под стабилним радним условима, да бисте побољшали безбедност обраде, изаберите чврсте квадратне негативне предње угаоне ножеве основног облика
Ако има више прекида, смањите параметре сечења
3.夹砂铸铁
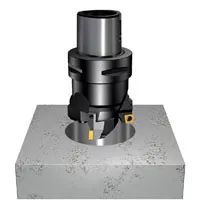
Укључивање песка у одливке може повећати хабање сечива.
Изаберите материјале веће жилавости
Смањите параметре сечења
Да бисте побољшали безбедност обраде и минимизирали хабање, изаберите чврста квадратна сечива са негативним грабуљама основног облика
ПС: Инклузија песка се односи на присуство инклузија песка на одливу
4.气烧孔
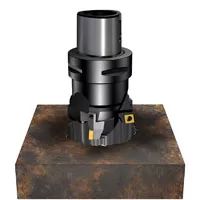
Локално подручје отвора за сагоревање гаса може се стврднути, што ће повећати хабање сечива
Изаберите материјале веће жилавости
Смањите параметре сечења
Да бисте побољшали безбедност обраде и минимизирали хабање, изаберите чврста квадратна сечива са негативним грабуљама основног облика
Прецизна апликација за бушење
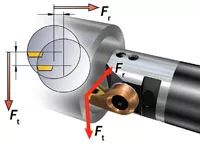
1. Сила резања
Утицај силе резања на производ
Када је алат у стању сечења, тангенцијална и радијална компонента силе резања ће покушати да изазове одступање алата од радног комада. Тангенцијална компонента ће покушати да потисне алат надоле и даље од средишње линије. На тај начин ће се смањити угао зазора алата
Свака радијална деформација значи смањење дубине сечења и дебљине струготине, што доводи до склоности ка вибрацијама
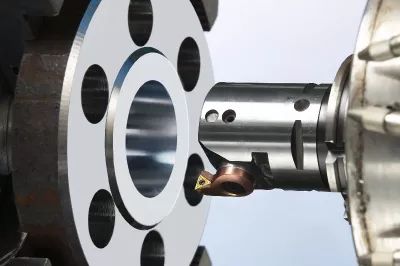
2. Балансна сила
Утицај силе равнотеже на машинску обраду
Неравнотежа изазвана асиметричним алатима или великим потезима ствара силу која делује на алат за бушење.
У већини примена, силе изазване неравнотежом могу бити занемарљиве у поређењу са силама резања.
При великим брзинама, неравнотежа може изазвати вибрације и утицати на квалитет обраде рупа
Напомена: Следи резиме обраде слика на лицу места од којих сви могу да уче
четири
Боринг Цасе
4.1 Хабање сечива
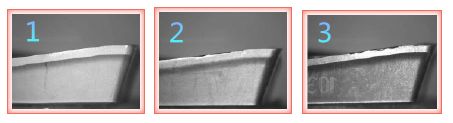
У обради бушења, континуирано сечење алата може довести до хабања и оштећења, смањујући тачност димензија обраде рупа и повећавајући вредност храпавости површине; Истовремено, постоје абнормалности у калибрацији јединице за фино подешавање, што доводи до грешака у подешавању које узрокују одступања у отвору за обраду и чак доводе до несрећа са квалитетом производа
4.2 Квалитет површине
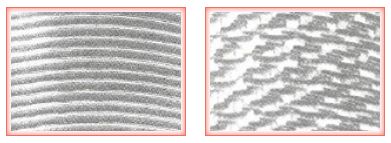
Досадна рибља љуска или жљебови налик на нити на обрађеној површини су уобичајена појава квалитета површине
Лева слика: Углавном због неусклађености између протока и брзине бушења током бушења
Десна слика: Углавном узрокована крутим вибрацијама и хабањем алата током бушења
П: Како користити позиционирање вретена током обраде алата за бушење?
О: ① Метода коришћења мерног уређаја са бројчаником за проналажење тачне позиције захтева прво коришћење уређаја за центрирање мерача или вретена за позиционирање да би се одредиле координате референтне рупе на радном комаду, а затим на основу координата референтне рупе , одредити координатни положај вретена. Његове карактеристике су висока тачност и практичан рад.
② Карактеристика коришћења инспекцијских шипки за поравнање и позиционирање је ниска прецизност и дуготрајност. Али овај метод позиционирања може директно пронаћи координатни положај између вретена машине за бушење и почетне рупе.
③ Карактеристика коришћења интерфејса рупа за поравнавање и лоцирање је да се може користити за бушење система рупа одвојених кутија. Недостатак је што је време помоћи дуже.
④ Карактеристика коришћења шаблона за проналажење и лоцирање је да је структура шаблона једноставна и не захтева сложена подешавања. Али шаблон је склон деформацијама, и када радни предмет треба да обради неколико различитих система рупа на различитим површинама, потребно је неколико шаблона, што доводи до нижег поравнања и прецизности позиционирања.


