


Како побољшати глаткоћу окретне површине
У фази прецизне машинске обраде операција стругања, најмање пожељна ствар за оператере је да отпадне делове због лошег квалитета обраде површине. Фабрике такође треба да размотре многе факторе како би побољшале глаткоћу површине и задовољиле захтеве купаца. Одговарајућа сечива и параметри сечења су од суштинског значаја, али усвајање свеобухватног приступа за постизање боље глаткоће површине је такође случај.
1.
Усвајање свеобухватног приступа
Важно је размотрити све кораке, од грубе обраде до прецизне обраде, јер су они међусобно повезани, међусобно повезани и међусобно зависни. На пример, пре него што почнете са грубом обрадом, морате размотрити остављање маргине за прецизну и полупрецизну машинску обраду.
Да би се обезбедила висококвалитетна завршна обрада, оператери треба да уклоне одговарајућу количину материјала током грубих и полупрецизних фаза обраде, тако да се прецизна обрада може извршити са минималним или минималним грешкама. Сваки проблем може довести до лошег квалитета површине.
Синдикат за грубу машинску обраду обрађује већину празнине, тако да прецизни алат за машинску обраду неће имати притисак. Разумно усклађивање количине грубе обраде такође спречава прерано оштећење прецизног алата за машинску обраду. Многе фабрике преферирају да користе агресивније параметре увлачења за грубу обраду, што може довести до већих неравнина на зидовима делова и отежати ломљење
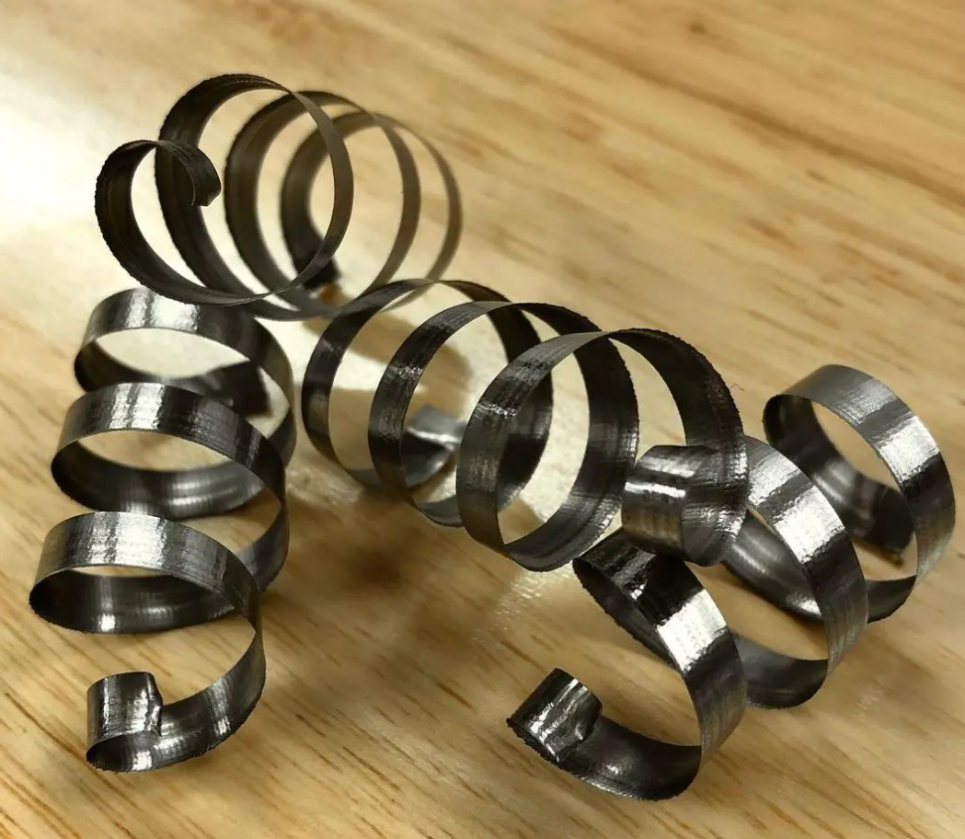
Ако се ови неравнини нађу на деловима током операција прецизне машинске обраде, они могу бити веома тврди (што резултира нагомилавањем струготине), што доводи до веома кратког века сечива. Алати за грубу машинску обраду треба да буду програмирани да уклоне зарезе и неравнине и треба да обезбеде добру машинску површину за фазу прецизне обраде
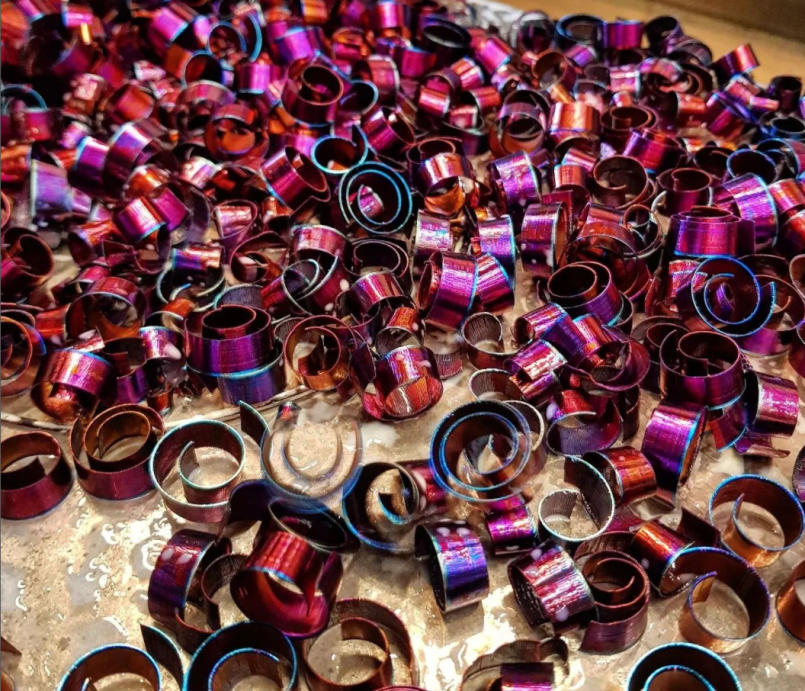
Ако погледате машину која нормално ради или процес стругања меког челика, оператер треба да произведе довољну завршну обраду површине у раним фазама да би постигао потребну завршну обраду површине. Ако почнете да проучавате компоненте од каљеног челика, површина грубог ваљања пре топлотне обраде ће у великој мери утицати на коначну завршну обраду површине након топлотне обраде.
2.
Изаберите одговарајућу храну и брзину
Током прецизне обраде, користићете веће брзине помака површине, што резултира већим брзинама и нижим брзинама помака. Штавише, уопштено говорећи, ваша дубина сечења ће бити мања. Али једнако важно, морате осигурати да је брзина увлачења у складу са жељеном завршном обрадом површине. Ако је брзина помака сувише спора, то може изазвати прекомерно трење и превремено хабање сечива, што резултира лошом глаткоћом површине.
Већа брзина сечења помаже да се мало повећа температура, што резултира бољом завршном обрадом површине. Такође спречава лепљење материјала за врх или површину алата. У поређењу са апликацијама грубе обраде, оператер треба мало повећати брзину, али не превише, иначе ће имати супротан ефекат. Ако постоје наслаге струготине на страни сечива, брзину помака треба повећати.
У поређењу са апликацијама за грубу машинску обраду, многи брендови имају тенденцију да смање брзину, што је уобичајена грешка у операцијама прецизне обраде. Побољшање брзине је неопходно да би се постигла висококвалитетна завршна обрада површине.
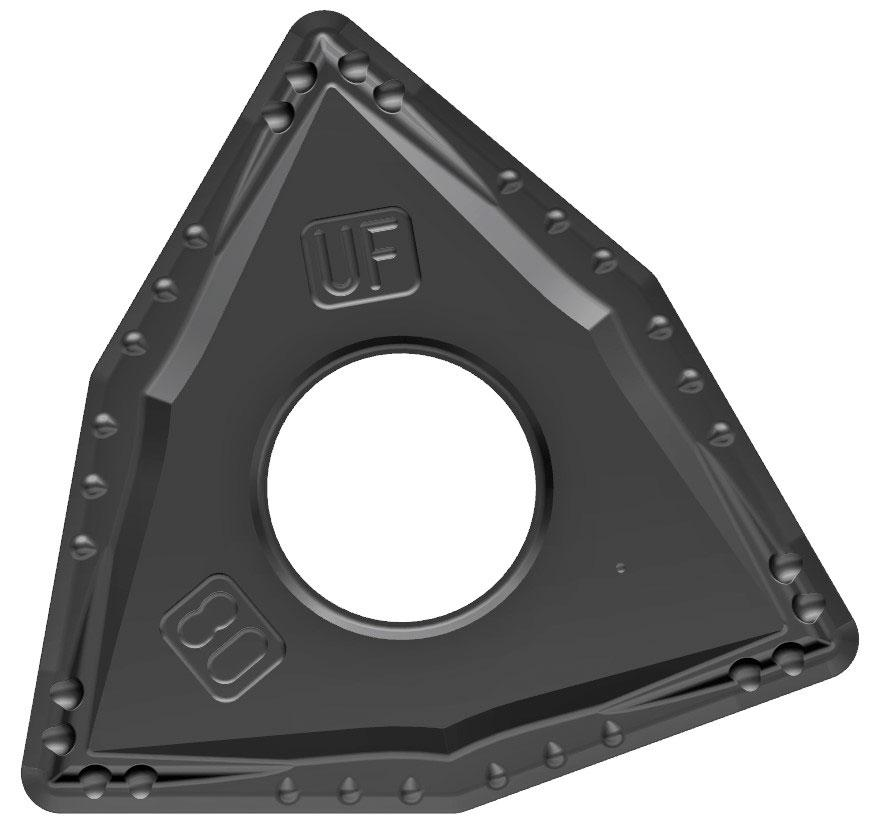
Жлеб држача алата са превеликом толеранцијом димензија ће смањити контактну површину између сечива (као што је ВНМГ сечиво) и жлеба држача алата, што ће довести до померања жлеба држача алата. То може изазвати микро вибрације, које негативно утичу на глаткоћу површине.
Одређивање тачне дубине сечења допринеће стабилности процеса токарења. Премала дубина сечења може проузроковати да радијус врха алата примени све силе радијално на компоненту, што може изазвати вибрације и негативно утицати на глаткоћу површине.
Такође је важно не препоручити коришћење превелике дубине сечења, јер већину материјала треба уклонити током грубе и средње фазе обраде. Обично желите малу дубину сечења и нижи помак.
3.
Изаберите одговарајући бренд алата за сечење
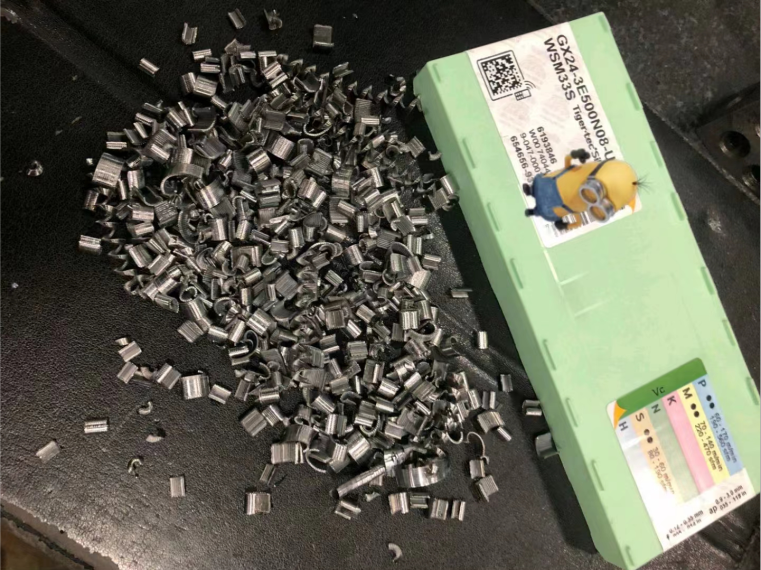
Коришћење маркираних сечива може помоћи да се постигну бољи резултати сечења. С друге стране, разговори о новим применама са произвођачима сечива могу помоћи да се одреди која ће сечива произвести висококвалитетне завршне обраде површине у операцијама токарења, и на тај начин изабрати одговарајућу сечиву. Услови обраде и материјали делова одређују који тип сечива је погодан, али неке опште карактеристике се могу препоручити током фазе прецизне обраде.
Све док геометријски облик дела дозвољава, обично се преферирају већи радијуси током прецизне обраде. Већи радијус помаже да се материјал ефикасније изравнава, скоро као брисач. Коришћењем већег радијуса врха алата, можете мало повећати брзину помака док и даље одржавате виши квалитет површине. Међутим, у апликацијама са танким зидовима, мањи радијуси врха алата могу смањити радијалне силе резања, што може довести до искошења и вибрација, што има негативан утицај на глаткоћу површине.
Облик сечива има значајан утицај на почетно формирање струготине и глаткоћу површине.
4.
Улога сечива за полирање у машинској обради
Коришћење маркираних сечива може помоћи да се постигну бољи резултати сечења. С друге стране, разговори о новим применама са произвођачима сечива могу помоћи да се одреди која ће сечива произвести висококвалитетне завршне обраде површине у операцијама токарења, и на тај начин изабрати одговарајућу сечиву. Услови обраде и материјали делова одређују који тип сечива је погодан, али неке опште карактеристике се могу препоручити током фазе прецизне обраде.
Све док геометријски облик дела дозвољава, обично се преферирају већи радијуси током прецизне обраде. Већи радијус помаже да се материјал ефикасније изравнава, скоро као брисач. Коришћењем већег радијуса врха алата, можете мало повећати брзину помака док и даље одржавате виши квалитет површине. Међутим, у апликацијама са танким зидовима, мањи радијуси врха алата могу смањити радијалне силе резања, што може довести до искошења и вибрација, што има негативан утицај на глаткоћу површине.
Облик сечива има значајан утицај на почетно формирање струготине и глаткоћу површине.
5.
Изаберите одговарајући жлеб за ломљење струготине
Одабир одговарајућег разбијача струготине је такође кључна тачка. Када сечиво учествује у резању, горња површина сечива је директно повезана са обрадом материјала и површином струготине. Због тога, ако постигнете мању дубину сечења при нижој брзини помака, жлеб струготине ће изгледати другачије од добијања веће дубине сечења при већем помаку. Морате да изаберете одговарајући жлеб за ломљење струготине за материјал, јер је ломљење струготине кључно за одржавање конзистентне и добре завршне обраде, посебно на више делова.
6.
Што је премаз тањи, то боље
Аспект који се занемарује у овом процесу је како степен сечива утиче на глаткоћу површине, посебно када је у вези са премазом.
Када су у питању премази за физичко таложење паре (ПВД) и хемијско таложење паре (ЦВД), ЦВД премази су често много дебљи од ПВД премаза. У поређењу са тањим премазима, дебљи премази се суочавају са већим изазовима у производњи висококвалитетне завршне обраде површине, а то је увек случај. Због пријањања премаза, ПВД производи бољу глаткоћу површине од ЦВД премаза. ПВД лопатице имају комплетан премаз на свим површинама, док хемијско таложење паре смањује премаз на микро геометрији, чиме се мења облик микро геометрије.
7.
Како контролисати чипс
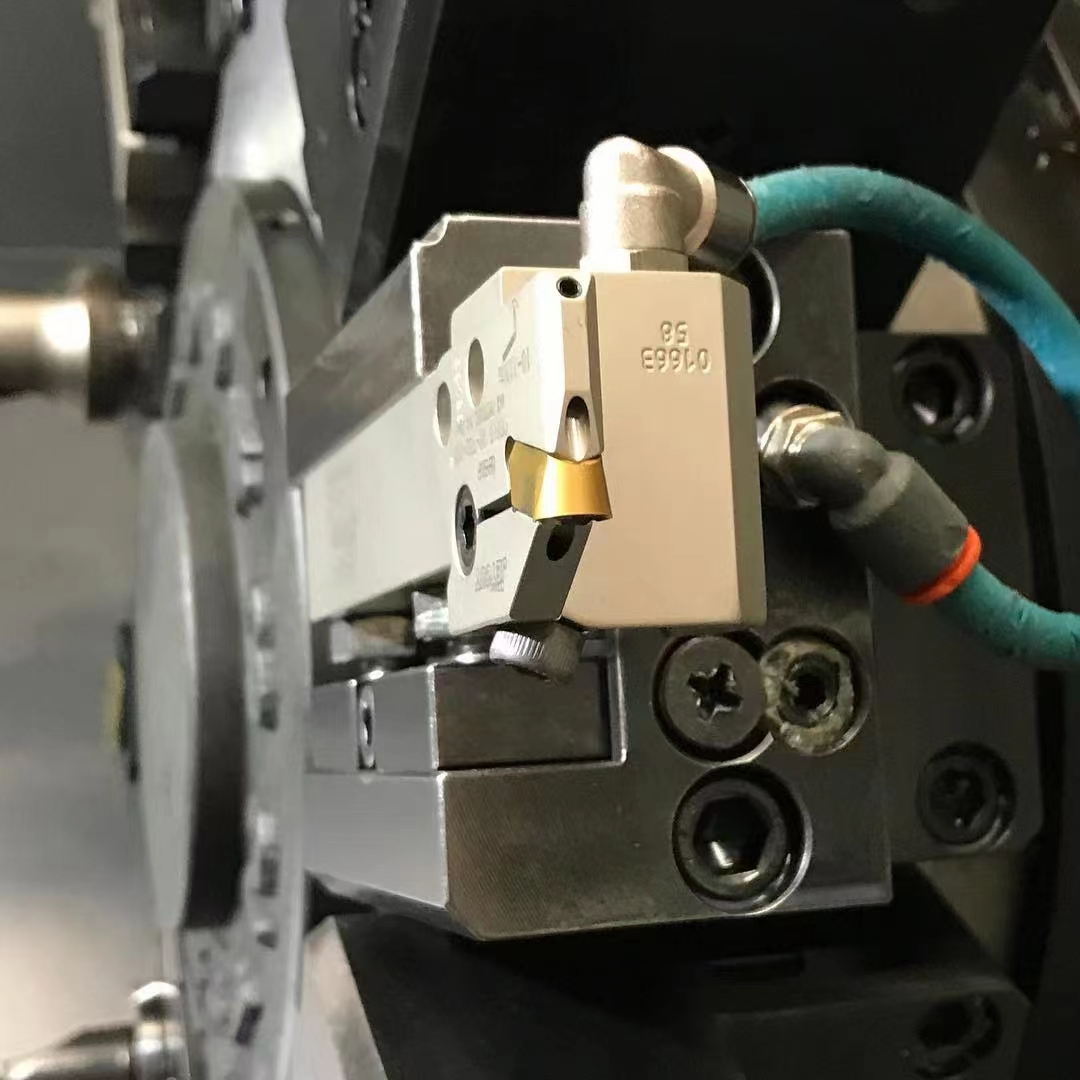
За већину операција стругања, препоручује се да се расхладна течност под високим притиском поравна директно са резном ивицом. Ово помаже у уклањању струготина са подручја сечења. Контрола струготине је кључна за одржавање висококвалитетне глаткоће. Уклањање струготина може спречити да алат поново додирне струготине, што може оштетити резну ивицу алата. Такође може спречити струготине да се увијају око алата и померају по површини радног предмета, што може да изазове огреботине или недостатке у полирању.
"Расхладна течност помаже да се одржи хлађење делова и алата, тако да можете да сечете већом брзином. Ако опрема не може да користи хлађење под високим притиском, конвенционалне или унутрашње методе хлађења су такође најбољи избор."
Расхладна течност се не препоручује за све примене. За стругање очврслих материјала - било који материјал који прелази ХРЦ50 треба избегавати употребу керамичке расхладне течности за алат јер има тенденцију топлотног удара алата, што може довести до лома алата. Међутим, ако је материјал на мекој страни, за расхладну течност се могу користити керамичке оштрице.
Контрола чипова је од суштинског значаја јер у овом процесу морамо да расипамо топлоту из чипова. Али и даље вам је потребна довољно велика површина за сечење. Ако се површина сечења смањи, маса топлоте која се одузима од области сечења ће се смањити и почећете да видите ефекте хемијског хабања, бочног хабања и трошења сечива. Када узмете у обзир полирање површине, контрола струготина заиста постаје изазов. Због тога морате одабрати исправан геометријски облик и одржавати одговарајуће параметре сечења за дату примену.
8.
Ригидност је такође веома важна
Многи људи се слажу да држач алата и учвршћење играју важну улогу у постизању квалитетне завршне обраде површине. Ако учвршћење није довољно круто, може изазвати вибрације, што може утицати на глаткоћу. Једнако је важно осигурати да стезаљка сечива има најкраћи могући препуст како би се одржала његова крутост. Радни предмет и алати за сечење треба да буду адекватно подупрти тако да нема вибрација током процеса прецизне обраде.
Једна ствар на коју многи људи можда неће нужно помислити је како је ово сечиво постављено на држач ножа. Дизајн копче за нож може играти важну улогу. Претерано отворен жлеб стезаљке ножа ће смањити контактну површину између сечива и жлеба стеге ножа (као што је ВНМГ сечиво), чиме ће довести до кретања у жлеб стезаљке ножа. Ово може изазвати микро вибрације и негативно утицати на глаткоћу површине.
Померање на алату за сечење такође отежава одржавање толеранције димензија делова. Држач алата треба да одговара толеранцији димензија сечива и да се одржава у добром стању. Не би требало да буде хабања или деформације, јер чак и најмањи покрет може имати штетне последице.
9.
Користите према добрим методама обраде
Најбољи начин да се постигне добра завршна обрада је да почнете од произвођача сечива и усвојите њихове препоруке, што ће бити добар почетак. Можемо извршити подешавања током пробног сечења, али ови предлози су погодни само за искусне руковаоце, тако да је важно акумулирати више стручног знања у свакодневном животу.
Одабир сечива са позитивним нагибним углом је пожељнији за прецизну обраду. Предњи угао помаже у стварању оштрог сечива за сечење материјала. За фазу грубе обраде, препоручује се употреба негативног нагибног угла јер ће применити више силе иза резне ивице како би се уклонило више материјала, пружајући бољу почетну тачку за фазу прецизне обраде.
Још једна ствар коју треба узети у обзир је сила усмерења. У завршној фази, требало би да примените што је више могуће силе дуж аксијалног правца дела, јер ће вам то дати потребну стабилност. Одабир сечива са улазним углом близу 0 степена омогућиће вам да постигнете већу силу дуж осе, али такође морате да повећате зазор сечива да бисте постигли висококвалитетни завршни слој.
Тангенцијална сила је важан фактор у процесу обраде. Тангенцијална сила, која је комбинација аксијалне силе и радијалне силе, може се сматрати константом током окретања. Ако операција повећава аксијалну силу, они ће смањити утицај радијалне силе, што им омогућава да одржавају боље толеранције и смање микро вибрације, јер смањује природну нестабилност. У фазама грубе и полупрецизне обраде у процесу, ово није нужно фактор који треба узети у обзир.
На крају, важно је напоменути да је правац резања алата такође важан. Морате да обезбедите да је радна сила усмерена ка добро подупртом делу дела. Обрада даље од носећег оквира може изазвати вибрације, које такође могу утицати на век трајања алата, а глаткоћа ваше површине ће дефинитивно бити погођена.


