


【Професионално знање 】 Резиме уобичајених метода за обраду унутрашње површине рупа
Постоји много метода за обраду унутрашњих површина рупа, укључујући бушење, развртање, бушење, брушење, повлачење, брушење, хоновање и ваљање.
1, Бушење
Бушење рупа у чврстим деловима радног предмета помоћу бургије назива се бушење. Бушење спада у грубу машинску обраду, са достижним нивоом толеранције димензија ИТ13~ИТ11 и вредностима површинске храпавости Ра50~12,5 μМ. Процес бушења има следеће карактеристике:
1. Бушилица је склона одступању. Приликом бушења на машини за бушење, лако је изазвати померање осе рупе и да не буде равна, али се отвор не мења значајно; Приликом бушења на стругу, лако је изазвати промене у отвору, али оса рупе остаје равна. Због тога, пре бушења, прво треба обрадити чеону површину, а конусну рупу претходно избушити сврдлом или централном бушилицом за центрирање бургије. Приликом бушења малих и дубоких рупа, како би се избегло одступање и неједнакост осе рупа, за бушење треба што је више могуће користити метод ротације радног предмета.
2. Отвор бленде се лако повећава. Неједнаке радијалне силе између две резне ивице бургије током бушења довешће до проширења отвора; Одступање сечења током бушења на хоризонталном стругу је такође важан разлог за повећање пречника рупе; Поред тога, радијално отпуштање бургије је такође узрок повећања отвора.
3. Квалитет површине рупе је лош. Чипови за бушење су релативно широки и присиљени су да се котрљају у спирални облик унутар рупе. Када исцуре, трљају се о зид рупе и гребу обрађену површину.
4. Током бушења постоји велика аксијална сила. Ово је углавном узроковано бочном ивицом бургије. Због тога, када је пречник бушења д већи од 30мм, бушење се углавном изводи у две фазе. Избушите (0.5-0.7) д по први пут и избушите до потребног отвора по други пут. Због чињенице да попречно сечиво не учествује у резању по други пут, може се користити већа брзина помака за побољшање квалитета површине и продуктивности рупе.
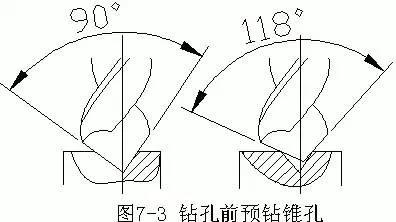
2, Проширивање рупа
Проширивање рупе је процес даље обраде већ избушене рупе помоћу бушилице за проширење ради проширења отвора, побољшања тачности и смањења вредности храпавости површине. Ниво димензионалне толеранције који се може постићи проширењем рупе је ИТ11~ИТ10, а вредност храпавости површине Ра12,5~6,3 μм. Метода полупрецизне обраде рупа, која се често користи као претходна обрада пре развртања, а може се користити и као завршна обрада рупа са малом прецизношћу.
Метода бушења је приказана на слици 7-4, а додатак за бушење (Дд) се може наћи у табели. Облик бургије за развртање варира у зависности од пречника. Пречник је Φ 10~ Φ 32 је развртач са суженим дршком, као што је приказано на слици 7-5а. пречник Φ 25~ Φ 80 је развртач типа чаура, као што је приказано на слици 7-5б.

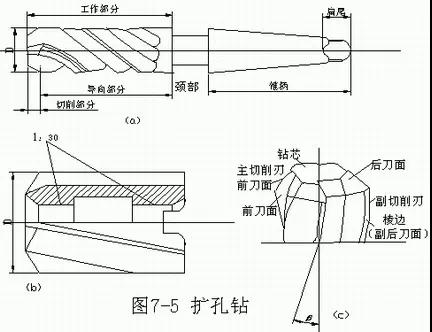
Структура развртача има следеће карактеристике у поређењу са бушилицом Фриед Доугх Твистс:
1. Добра крутост. Због мале количине задњег резања и мање струготине, жлеб за задржавање струготине бушилице за развртање је плитак и узак, а пречник језгра бушилице је већи, што повећава крутост радног дела бушилице за развртање.
2. Добро упутство. Бушилица за развртање има 3-4 зубе, а број ивица око алата се повећава, што резултира релативно побољшаним ефектом вођења.
3. Услови за чип су добри. Проширујућа бушилица без попречне резне ивице за сечење, сечење је лагано и брзо и може да користи веће брзине помака, што резултира већом продуктивношћу; Такође, због мале количине струготине, уклањање струготине је глатко и није лако изгребати обрађену површину.
Због тога, у поређењу са бушењем, рупе за проширење имају већу тачност обраде, ниже вредности храпавости површине и могу донекле исправити грешку осовине бушења. Поред тога, машина алатка погодна за проширење рупа је иста као и за бушење рупа.
3, Развртање рупа
Развртање је прецизна метода обраде рупа заснована на полупрецизној машинској обради (развртање или полупрецизно бушење). Ниво толеранције димензија рупе шарке може да достигне ИТ9~ИТ6, а вредност храпавости површине Ра3.2~0.2 μ М.
Постоје два начина за спајање рупе: органска шарка и ручна шарка.


Развијачи се генерално деле на два облика: машински развртачи и ручни развртачи. Као што је приказано на слици 7-8.
Машински развртачи се могу поделити у два типа: они са дршком (равна дршка пречника 1-20мм и конусна дршка пречника 10-32мм, као што је приказано на сликама 7-8а , б и ц) и оне са рукавом (пречник од 25-80 мм, као што је приказано на сликама 7-8 ф). Ручни развртачи се могу поделити на два типа: интегрални (као што је приказано на слици 7-8д) и подесиви (као што је приказано на слици 7-8е). Развртање се може користити не само за обраду цилиндричних рупа, већ и за обраду конусних рупа са конусним развртачима (као што је приказано на сликама 7-8г, х).
1. Метода шарке
Маргина развртања је веома мала. Ако је маргина превелика, температура резања ће бити висока, што ће узроковати проширење пречника развртача, што ће резултирати повећањем струготина и гребања површине рупе; Ако је маргина премала, оставиће трагове ножа на оригиналној рупи и утицати на храпавост површине. Уобичајени груби додатак за шарке је {{0}}.15~0.25мм, а фини додатак за шарке је 0.05~0.15мм. Шарке треба да користе малу брзину резања да би се избегло накупљање струготине и вибрације. Генерално, груба шарка ф=4-10м/мин и фина шарка ф=1.5-5м/мин. Брзина помака шарке машине може бити 3-4 пута већа од брзине бушења, углавном у распону од 0,5 до 1,5 мм/р. Да би се распршила топлота, уклонила струготина, смањило трење, сузбиле вибрације и смањиле вредности храпавости површине, приликом развртања треба изабрати одговарајуће течности за сечење. Емулзија се обично користи за развртање челичних делова, док се керозин може користити за развртање делова од ливеног гвожђа.
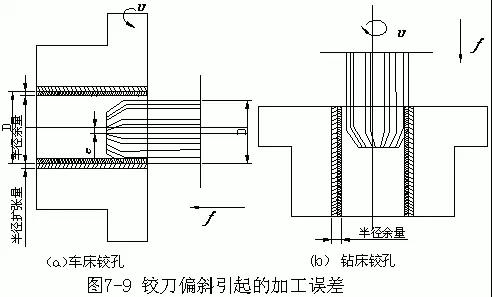
Као што је приказано на слици 7-9а, приликом развртања рупа на стругу, ако оса развртача уграђеног у чахуру задњег стожца одступа од осе ротације радног комада, то ће проузроковати проширење отвора. Као што је приказано на слици 7-9б, приликом развртања рупа на машини за бушење, ако оса развртача одступа од осе оригиналне рупе, то такође може изазвати грешке у облику рупе.
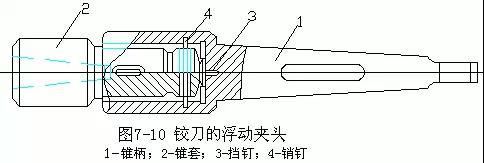
Машински развртачи и алатне машине се обично користе за плутајуће везе како би се спречило повећање рупа или грешке у облику током развртања. Плутајућа стезна глава која се користи за пливајућу везу између развртача и вретена алатне машине приказана је на слици 7-10. Конусна ручка 1 плутајуће стезне главе уграђена је у конусни отвор алатне машине, ручица конусног развртача је уграђена у конусну чауру 2, чеп 3 се користи да издржи аксијалну силу, а клин 4 може пренети обртни момент. Због великог зазора између репа конусне чауре 2 и велике рупе, као и између игле 4 и мале рупе, развртач је у лебдећем стању.
2. Карактеристике процеса сечења шарки
(1) Тачност и храпавост површине развртања углавном не зависе од тачности алатне машине, већ од тачности развртача, начина уградње развртача, додатка за обраду, количине резања и услова течности за сечење. На пример, под истим условима, тачност и храпавост површине добијене бушењем рупа на машини за бушење и бушењем рупа на стругу су у основи исте.
(2) Развртач је прецизан алат за машинску обраду са фиксним пречником. Развртање рупа је лакше обезбедити тачност димензија и облика од прецизних бушења рупа и има већу продуктивност, посебно за мале и витке рупе. Међутим, због малог додатка шарке, развртач је често пливајући спој, тако да не може да исправи одступање осе оригиналне рупе. Тачност положаја рупе са другим површинама треба да се обезбеди претходним или наредним процесима.
(3) Прилагодљивост развртања је лоша. Развртач одређеног пречника може да обрађује рупе само једног нивоа толеранције пречника и величине. Ако треба повећати ниво толеранције пречника рупе, развртач треба брушити. Отвор шарке је генерално мањи од Φ 80 мм, који се обично користи у Φ испод 40 мм. За рупе за степенице и слепе рупе, процес развртања је лош.
4, Бушење и окретање рупа
Бушење је даља обрада рупа које су избушене, ливене или коване помоћу резача за бушење. Може се изводити на струговима, бушилицама или машинама за глодање. Бушење је једна од најчешће коришћених метода обраде рупа, која се може поделити на грубо бушење, полупрецизно бушење и прецизно бушење. Ниво димензионалне толеранције грубог бушења је ИТ13~ИТ12, а вредност храпавости површине Ра12,5~6,3 μМ; Ниво толеранције димензија полупрецизног бушења је ИТ10~ИТ9, а вредност храпавости површине Ра6,3~3,2 μМ; Ниво димензионалне толеранције за прецизно бушење је ИТ8~ИТ7, а вредност храпавости површине Ра1,6~0,8 μМ.
1. Рупа за струг
Рупа на стругу је приказана на слици 7-11. За рупе без рупа или степенице под правим углом (слика 7-11б), алат за окретање може прво да изврши уздужно кретање. Приликом сечења до краја рупе, алат за окретање може да пређе на попречно кретање пре обраде унутрашње крајње стране. Ово може да обезбеди добру везу између унутрашње чеоне стране и зида рупе. Окрећући жлеб унутрашњег отвора (слика 7-11д), уметните алат за окретање у рупу, прво извршите бочни помак, исеците на потребну дубину, а затим извршите уздужно кретање.
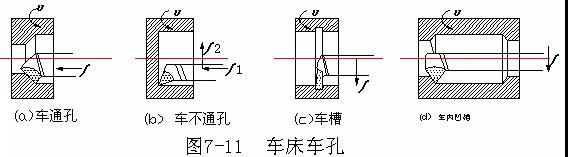
Рупа за окретање на стругу је ротација радног предмета и кретање алата за окретање. Величина рупе се може контролисати дубином сечења и бројем пролаза алата за окретање, чинећи операцију практичнијом.
Рупе за струг се често користе за обраду рупа у чаурама дискова и малим деловима носача.
2. Машина за бушење рупа
Постоје три главна начина за бушење рупа на машини за бушење:
(1) Вретено машине за бушење покреће шипку алата и резач за бушење да се ротирају, док радни сто покреће радни предмет да изврши уздужно кретање, као што је приказано на слици 7-12. Отвор овог метода бушења је углавном мањи од око 120 мм. Слика 7-12а приказује висећи држач алата за продужење, који не би требало да се извлачи предуго да би се избегла прекомерна деформација савијања. Обично се користи за бушење рупа мањих дубина. Држач алата приказан на слици 7-12б је дужи и користи се за бушење коаксијалних система рупа на два зида кућишта који су удаљени. Да би се повећала крутост држача алата, други крај држача алата је ослоњен на седиште вођице задњег стуба машине за бушење.

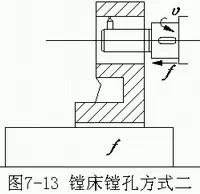
(2) Вретено машине за бушење покреће шипку са алатима и резач за бушење да се ротирају и врше уздужно кретање, као што је приказано на слици 7-13. Ова метода повећава дужину суспензије вретена и слаби њену крутост и углавном се користи само за бушење рупа краће дужине.

(3) Равни ротациони диск машине за бушење покреће резач за бушење да се окреће, а радни сто покреће радни предмет да изврши уздужно кретање.
Горње две методе бушења захтевају подешавање дужине продужетка главе алата да би се обезбедила величина и толеранција отвора, као што је приказано на слици 7-14. Потребна су подешавања, пробно бушење и мерења, а тек након квалификовања отвора бленде може се извршити формално бушење, што захтева високе техничке захтеве.
Равни ротациони диск машине за бушење приказане на слици 7-15 може да се креће горе-доле са главном осовинском кутијом, а може и самостално да врши ротационо кретање. Радијални држач алата у средини може да врши радијално кретање или да буде у било ком жељеном положају.


Као што је приказано на слици 7-16а, коришћење радијалног држача алата за постављање алата за бушење у ексцентрични положај може да избуши велике рупе. Φ Ова метода бушења се обично користи за рупе веће од 200 мм, али рупе не би требало да буду предугачке. Слика 7-16б приказује бушење унутрашњег жлеба. Плоснати диск покреће алат за бушење да се окреће, а радијални држач алата покреће алат за бушење да врши континуирано радијално кретање. Ако је врх алата продужен преко краја држача алата, крајња страна рупе такође може бити избушена.
Машине за бушење се углавном користе за бушење рупа за подршку, унутрашњих жлебова и крајњих површина великих и средњих носача или кутија; Машине за бушење се такође могу користити за бушење, ширење, развртање, глодање жлебова и глодање равних површина.
3. Машина за глодање бушење
Бушење рупа на хоризонталној глодалици се ради на исти начин као што је приказано на слици 7-12а. Шипка за бушење је уграђена у отвор конуса вретена хоризонталне глодалице за ротационо кретање, а радни предмет је инсталиран на радном столу за бочно кретање.
4. Плутајуће досадно
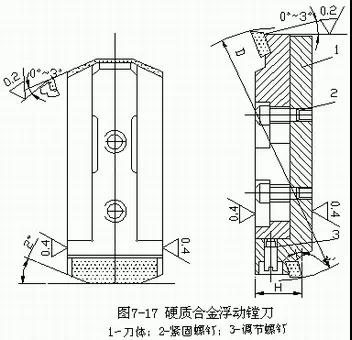
As mentioned above, single edge boring cutters are commonly used for boring holes on lathes, boring machines, and milling machines. In batch or mass production, for larger apertures (>Φ Рупе са дубином од 80 мм и високе прецизности могу се прецизно обрадити помоћу плутајућег резача за бушење.
Подесиви плутајући блок за бушење је приказан на слици 7-17. Приликом подешавања, олабавите два завртња 2 и окрените завртањ 3 да бисте подесили радијалну позицију блока алата 1 тако да одговара пречнику и толеранцији пробушене рупе. Плутајући резач за бушење окреће радни предмет на стругу као што је приказано на слици 7-18. Приликом рада, држач алата је фиксиран на квадратни држач алата, а плутајући блок алата за бушење је уграђен у правоугаони отвор држача алата. Аутоматски се центрира балансирајући радијалну силу сечења две ивице, чиме се елиминише грешка отвора која је узрокована грешком инсталације блока алата на држачу алата.
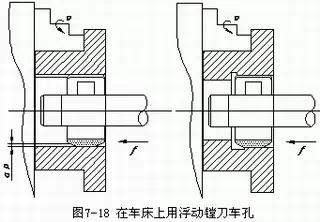
Плутајуће бушење је у суштини еквивалентно развртању, са додацима за обраду, достижном прецизношћу димензија и вредностима храпавости површине сличним развртавању. Предности плутајућег бушења су лако и стабилно осигурање квалитета обраде, једноставан рад и висока продуктивност. Међутим, позициона грешка оригиналне рупе не може се исправити, тако да тачност положаја рупе треба да се обезбеди у претходном процесу.
5. Карактеристике процеса бушења
Бушење са једном ивицом помоћу резача за бушење има следеће карактеристике:
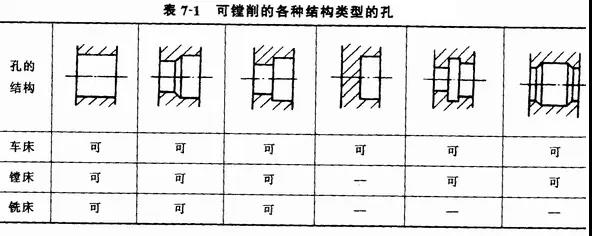
(1) Боринг има снажну прилагодљивост. Бушење се може извести на основу бушења, ливења и ковања рупа. Опсег достижних нивоа толеранције димензија и вредности храпавости површине је релативно широк; Осим рупа са малим и дубоким пречникима, рупе различитих пречника и структурних типова могу скоро да буду избушене, као што је приказано у табели 7-1.
(2) Бушење може ефикасно исправити грешку положаја оригиналне рупе, али због ограничења пречника шипке за бушење отвором, њена крутост је генерално лоша и склона је савијању и вибрацијама. Због тога контрола квалитета бушења (посебно за танке рупе) није тако згодна као развртање.
(3) Продуктивност бушења је ниска. Пошто бушење захтева више пролаза алата са мањом дубином сечења и помаком како би се смањила деформација савијања држача алата, а радијални положај алата за бушење на држачу алата треба да се подеси када се буше рупе на машинама за бушење и глодање, операција је сложен и дуготрајан.
(4) Бушење се широко користи за обраду рупа различитих делова у појединачној и малој серијској производњи. У масовној производњи потребни су калупи за бушење за бушење рупа за лежајеве носача и кутија.
5, Провлачење рупа
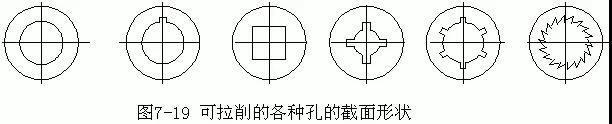
Провлачење рупа је ефикасан метод прецизне обраде. Поред окретања кружних рупа, могуће је и окретање кроз рупе и унутрашње клинове различитих облика попречног пресека, као што је приказано на слици 7-19. Ниво толеранције димензија који се може постићи провлачењем кружних рупа је ИТ9~ИТ7, а вредност храпавости површине је Ра1.6~0.4 μМ.
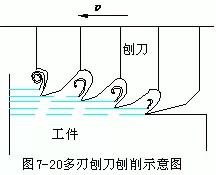
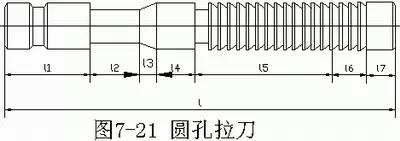
1. Провлачење се може посматрати као сечење више рендиса распоређених по висини, као што је приказано на слици 7-20. Структура отвора за округле рупе је приказана на слици 7-21, а функције његових различитих делова су следеће:
Дршка је део где стругарски нож стеже нож струга.
Пречник врата је најмањи, а када је сила резања превелика, обично се овде ломи, што олакшава заваривање и поправку.
Прелазни конус води провлачење у рупу која се обрађује.
Водећи део обезбеђује несметан прелазак радног предмета на резни део, а такође може да провери да ли је отвор пре повлачења премали да би се избегла оштећења изазвана превеликим оптерећењем на првом резном зубу.
Резни део обухвата грубе резне зубе и зупце за фино сечење, који преузимају главни посао резања.
Део за калибрацију је калибрациони зуб, који се користи за корекцију отвора и полирање зида рупе. Када се пречник ивице резног зуба смањи након брушења, првих неколико калибрационих зуба се брусе у резне зубе у низу.
Задњи део за вођицу спречава опуштање радног предмета, гребање обрађене површине и оштећење зуба резача приликом сечења од радног предмета.
Хоризонтални струг је приказан на слици 7-22. Кревет је опремљен цилиндром уља хидрауличног погона, а десни крај клипњаче је опремљен пратећим држачем и копчом за нож за подупирање и стезање извлакача. Пре почетка рада, протеза се ослања на ваљак и репни држач прочеља, а радни предмет се убацује кроз леви крај прочеља. Када држач алата помери алат у правој линији улево, радни предмет се притисне на "ослонац", а алат може да заврши процес резања. Линеарно кретање алата за сечење је главно кретање, а кретање помака се завршава повећањем сваког зуба резног алата.


(1) Провлачење кружних рупа је приказано на слици 7-23. Отвор рупе је углавном 8-125 мм, а однос дужине и пречника рупе углавном не прелази 5. Пре извлачења генерално није потребна прецизна претходна обрада, а може се извући након бушења или грубог бушења. Ако крајња страна радног предмета није окомита на осу рупе, онда поставите крајњу страну на сферну подлошку струга. Под дејством силе резања, радни предмет и сферна подлошка се лагано ротирају заједно, тако да се оса рупе аутоматски подешава да буде у складу са смером осе резача, што може спречити ломљење резача.
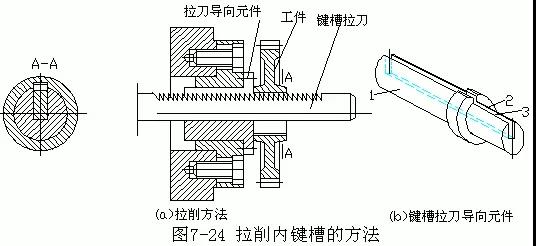
(2) Провлачење унутрашњег отвора за кључ је приказано на слици 7-24а. Извлакач утора за кључ је раван са горњим зупцима. Исправан положај радног предмета и алата за сечење обезбеђује елемент за вођење. Цилиндар 1 вођице елемента за провлачење (слика 7-24б) се убацује у отвор на крају прочеља, цилиндар 2 служи за постављање радног предмета, а жлеб 3 се користи за постављање прочеља.
2. Карактеристике процеса провлачења
(1) Током провлачења, алат за сечење ради са више зуба истовремено, завршавајући грубу и фину машинску обраду у једном потезу, што резултира високом продуктивношћу.
(2) Брач је алат фиксне величине са калибрисаним зубима за калибрацију и полирање; Машина за провлачење има хидраулички систем, са глатким преносом, малом брзином сечења (=2-8м/мин), танком дебљином сечења и без акумулације струготине, тако да се провлачењем може постићи висок квалитет обраде.
(3) Производња протежа је сложена и скупа, а један протеж је погодан само за једну величину рупе или утора за кључеве. Стога се провлачење углавном користи за масовну производњу или масовну производњу стандардизованих производа.
(4) Провлачењем се не могу обрадити степенице и слепе рупе. Због радних карактеристика машине за провлачење, није погодно да се врши провлачење на рупама неких сложених делова, као што су рупе на кућишту сандука.
6, Рупе за млевење
Брушење је једна од метода прецизне обраде рупа, са достижним нивоима толеранције димензија ИТ8~ИТ6 и вредностима храпавости површине Ра0.8~0.4 μМ.
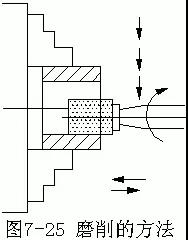
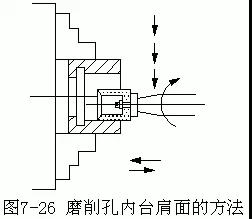
Брушење рупа се може извршити на унутрашњој цилиндричној брусилици или универзалној спољној цилиндричној брусилици, као што је приказано на слици 7-25. Коришћењем брусног точка са унутрашњом конкавном конусном површином на крају може се брусити рупа и површина рамена унутар рупе у једном стезању, као што је приказано на слици 7.26.
У поређењу са брушењем спољашњег круга, брушење рупа има следеће недостатке:
(1) Вредност храпавости површине рупа за брушење је генерално нешто већа од оне за брушење спољашњег круга, јер обично коришћена глава за брушење унутрашњег круга има брзину која обично не прелази 20000 р/мин, а пречник брусног точка је мали, што чини тешко је да његова ободна брзина достигне 35-50м/с спољног круга брушења.
(2) Контрола тачности брушења није тако згодна као цилиндрично брушење. Пошто је површина контакта између брусног точка и радног предмета велика, стварање топлоте је високо, услови хлађења су лоши, а радни предмет је склон опекотинама; Нарочито када је осовина брусног точка витка и има слабу крутост, склона је деформацијама савијања и изазивању унутрашњих конусних грешака. Због тога је потребно смањити дубину брушења и повећати број удараца полирања.
(3) Ниска продуктивност. Пошто је пречник брусног точка мали, брзо се истроши; Штавише, расхладна течност није лако опрати чипс, а брусни точак је склон зачепљењу, што захтева честу поправку или замену како би се повећало помоћно време. Поред тога, смањење дубине брушења и повећање фреквенције полирања неизбежно ће утицати на продуктивност. Због тога се брушење рупа углавном користи за прецизну обраду рупа високе прецизности које нису погодне или не могу бити бушење, развртање и провлачење, као и каљених рупа.
7,孔的精密加工
1.精细镗孔
精细镗与镗孔方法基本相同,由于最初是使用金刚石作镗刀,所以又秕金舀,所以又秕金舎料为有色金属合金和铸铁的套筒零件孔的终加工,或作为珩磨和滚压前的预加工.精细镗孔可获得精度高和表面质量好的孔,其加工的经精度高和表面质量好的孔,其加工的经精度高和表面质量好的孔,其加工的经济的经济的经济的经济的经济的经济的经精度值为Ра0.4~0. 05μм.
目前普遍采用硬质合金ИТ30,ИТ15,ИГ3Кс或人工合成金刚石和立方氮化硼作仆疐硼作世硼作为了达到高精度与较小的表面粗糙度值,减少切削变形对加工质量的影响,采用回转精度高,刚度大的金刚镗床,并选择切削速度削速度削速度度高 (刚度大的金刚镗床), 并选择切削速度削速度较高} {1} мин{2 мин{8}{1} {1 мин{8 мин铸铁为1{ {25}}0м/мин;切铝合金为300м/мин),加工余量较小(约0,2~0,3мм),进给量较小(0,03~0,08мм/р),进给量较小(0,03~0,08мм/р), 軥余量较小精细镗孔的尺寸控制,采用微调镗刀头,图7-27所示的是一种带游标刻杄度, 4盘夹有可转位刀片5,刀杆4上有精密的小螺距螺纹,刻度盘3的螺母与刀杆4组成精密的丝杠螺母副.微调时,弊杆时,半杆度盘3,因刀杆4用键9导向,因此刀杆只能作直线移动,从而实现微调,最后将夹紧螺钉锁紧.这种微调镗刀的刻 5.0мм.0刻
2.珩磨
珩磨是用油石条进行孔加工的一种高效率的光整加工方法,需要在磨削或磨削或磨的加工精度高,珩磨后尺寸公差等级为ИТ7~ИТ6,表面粗糙度值为Ра0.2~0.05μм.
珩磨的应用范围很广,可加工铸铁件,淬硬和不淬硬的用范围很广,可加工铸铁件,淬硬和不淬硬的钢件以及青铜等朳以及青铜等朳不等,塑性金属.珩磨加工的孔径为Φ5~Φ500мм,也可加工Л/Д >10的深孔,因此广泛应用于加工发动机的汽缸,液压装置的油缸以及各种的油缸以及各种
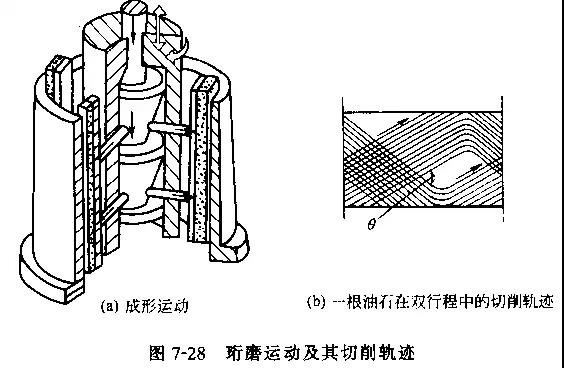
Хоновање је процес контактног брушења велике површине мале брзине, који је у основи исти као и принцип брушења. Алат за брушење који се користи за брушење је глава за брушење састављена од неколико ситнозрних уљних каменчића. Током брушења, уљни камен главе за брушење има три типа кретања: ротационо кретање, повратно линеарно кретање и радијално кретање под примењеним притиском, као што је приказано на слици 7-28а. Ротација и повратно линеарно кретање су главни покрети брусења, а комбинација ова два покрета узрокује да путање резања абразивних честица на унутрашњој површини рупе на уљном камену формирају шаре које се укрштају и које се не понављају, као што је приказано на слици {{ 4}}б. Радијално кретање притиска је кретање уљног камена, а што је већи примењени притисак, већа је брзина помака.
Током брушења, контактна површина између камена уља и зида рупе је велика, а у резању учествују многе абразивне честице. Због тога је сила резања примењена на сваку абразивну честицу веома мала (вертикално оптерећење абразивних честица је само 1/50~1/100 брушења), брзина сечења је мала (углавном испод 100м/мин, само 1/30~1/100 обичног млевења), а велика количина расхладне течности се примењује током процеса брушења. Због тога се током процеса хоновања ствара мање топлоте, а површина рупе није лако спаљива, Штавише, слој деформације обраде је изузетно танак, што омогућава високу тачност димензија, тачност облика и квалитет површине који се постиже обрадом. рупа.
Да би се обезбедио равномеран контакт између уљаног камена и површине рупе, као и да би се уклонили мали и уједначени обрадни додаци, глава за брушење има малу количину лебдења у односу на радни предмет. Глава за хоновање је повезана са вретеном алатне машине на плутајући начин, тако да брушење не може да исправи тачност положаја и праволинију рупе. Тачност положаја и праволинију рупе треба да се гарантује у процесу пре брушења.
3. Брушење
Брушење је такође уобичајена метода завршне обраде рупа, која се мора извести након прецизног бушења, шарке или брушења. Након брушења, ниво толеранције димензија рупе се може повећати на ИТ6~ИТ5, а вредност храпавости површине је Ра0.1~0.008 μм. Сходно томе се повећава и округлост и цилиндричност рупе.
Материјали алата за брушење, средства за брушење и додаци за брушење који се користе за брушење рупа су слични онима који се користе за брушење спољних кругова.
Метода брушења рупе за део рукавца приказана је на слици 7-29. Алат за млевење на слици је подесива шипка за млевење, која се састоји од сужене средишње шипке и чауре за млевење. Окрените матице на оба краја да бисте подесили пречник унутар одређеног опсега. Жлебови и зарези на навлаци за брушење су дизајнирани да се равномерно отварају или скупљају током подешавања и могу да складиште абразив.
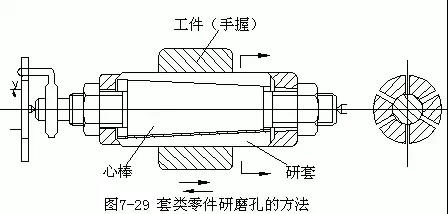
Фиксне шипке за млевење се често користе за једноделну производњу. Шипка за млевење са жљебовима (као што је приказано на слици 7-30а) олакшава складиштење средства за млевење за грубо млевење; Глатке шипке за млевење (као што је приказано на слици 7-30б) се генерално користе за прецизно брушење.
Пре брушења, ставите обрадак, поставите шипку за брушење на струг, нанесите средство за брушење, подесите пречник брусне шипке да обезбеди одговарајући притисак на радни предмет, а затим наставите са брушењем. Током брушења, шипка за брушење се ротира и радни предмет се држи руком напред-назад.

Приликом брушења великих рупа у деловима шкољке или цилиндра, они се могу урадити на машини за бушење или модификованој једноставној опреми. Штап за млевење се ротира и помера аксијално истовремено, али мора да плута повезан са вретеном машине. У супротном, када оса брусне шипке одступи од осе рупе, то ће довести до грешке у облику рупе.
Осам котрљајућих унутрашњих рупа
Стварна количина пресовања делова обрађених ваљањем је веома мала и ослања се на самопозиционирање површине за обраду за обраду, што може смањити храпавост површине делова и побољшати тачност димензија. Међутим, одступање облика делова неће бити значајно побољшано. Дакле, тачност делова обрађених ваљањем углавном зависи од тачности предобраде (окретања) и храпавости површине пре ваљања. Обрада ваљањем је обрада без чипова без појаве грејања. Готова величина је формирана величина, а величина обраде је лако контролисати. Површински слој ваљаних делова ствара заостало напрезање притиска и хладно очвршћавање, што може побољшати чврстоћу делова и повећати ефикасност производње. Али треба направити алат за ваљање.
Квалитет површине обраде ваљањем има следеће ефекте на перформансе радног предмета:
① Утицај на отпорност на хабање. Храпавост површине има значајан утицај на почетно хабање фрикционих парова, али није да што је храпавост мања, то је отпорнија на хабање. У одређеним условима рада увек постоји оптимална вредност параметра на површини пара трења, која износи приближно 0.32-1.25, μ М.
② Утицај на снагу замора. Под дејством наизменичних оптерећења, неравнине и дефекти на површини радног предмета могу лако изазвати концентрацију напона и заморне пукотине, што доводи до квара од замора. За неке важне делове који носе наизменична оптерећења, као што је спој између коленастог вратила и рукавца, треба извршити завршну обраду како би се смањила храпавост површине и побољшала чврстоћа на замор.
③ Утицај на отпорност на корозију. Што је површина радног предмета грубља, то је лакше акумулирати корозивне супстанце; Што је долина дубља, то је јача инфилтрација и корозија. Стога, смањење вредности храпавости површине делова може побољшати њихову отпорност на корозију.
④ Утицај на својства фитинга. Грубе површине за уградњу могу повећати зазор за уградњу, променити својства уградње, смањити тачност и крутост уградње и утицати на глаткоћу и поузданост рада након хабања делова фитинга. Стога, за површине са одговарајућим захтевима, мања вредност параметра храпавости површине мора бити ограничена.
Технологија обраде уз помоћ ваљања је нова врста технологије обраде која се постепено развијала са развојем механичке обраде. Метода обраде површинског ваљања је помоћна метода модификације површине, која има предности ниског еластичног притиска, малог трења, даљег смањења вредности Ра храпавости површине, значајног побољшања површинске тврдоће и повећане отпорности површине на хабање. Стога је привлачио све више пажње и наклоности техничког особља.
За нову технологију обраде, техничари су више забринути за одличне перформансе које материјали могу постићи овом технологијом, али је мало укључености у избор параметара процеса и њихов утицај на квалитет обраде. У технологији површинске обраде ваљањем, избор параметара обраде као што су брзина вретена, аксијални помак, фреквенција обраде, статички притисак и подмазивање директно одређује коначно стање површине


