Који су захтеви за резне алате и држаче алата у брзом глодању?
Резање велике брзине (ХСМ) је важна технологија која се широко користи у савременој технологији глодања. Применом ХСМ технологије глодања, не само да се могу глодати различити меки и тврди материјали, већ се може постићи и одлична тачност радног предмета. Овај чланак представља захтеве ХСМ-а за резне алате и држаче алата.
1, ХСМ-ови захтеви за алате за сечење
1. Геометријски облик
Вибрације алата директно утичу на квалитет површине добијен током обраде. Због тога је изузетно важно одржавати уједначену силу резања на алату током ХСМ прецизне обраде како би се избегло изазивање вибрација алата.
Утицај суседних геометријских карактеристика алата за сечење на силу резања:
1) Добра концентричност погодује равномерној расподели оптерећења на ивици сечења;
2) Веће преклапање резних ивица је корисно за добијање уједначених карактеристика силе резања (већи угао спирале и број жљебова);
3) Кратка дужина сечења је корисна за постизање боље крутости (у односу на стрми зид машине алатке, пречник осовине је благо смањен);
4) Стање попречног пресека језгра је најбоље, а концентрација напона на жлебу је најмања.
ХСМ се може користити за обраду материјала високе чврстоће, што значи да се отпорност на деформацију повећава са повећањем тврдоће материјала који се обрађује. Повећање оптерећења на резној ивици захтева стабилан дизајн геометријског облика резне ивице. Међутим, под условима велике брзине резања, више топлоте трења ће се генерисати у слободном делу површине радног предмета, што значи да се угао зазора алата мора смањити. Стога се повећање стабилности резне ивице може постићи само смањењем угла нагиба. У случајевима када је материјал веома тврд, а материјал алата крт, то може довести до негативних углова.
Прецизно усклађени радијус је брушен на врху резне ивице како би се избегло достизање усијаног стања или локални лом резне ивице када се нагло загреје.
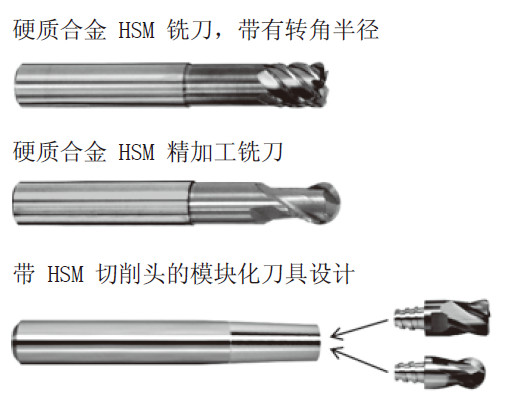
Ако је потребна велика прецизност за облик радног предмета који се обрађује, сферни радијус коришћеног алата за прецизно машинску обраду има директан утицај на тачност облика радног комада који се обрађује. Због тога је као основни услов веома важно користити алате са врло строгим толеранцијама радијуса (унутар микрометарског опсега) у процесу прецизне обраде веома прецизних делова.
2. Материјали и премази
Материјал алата мора бити тврђи од материјала који се обрађује. Што је већа разлика у тврдоћи између материјала радног предмета и материјала алата, то је мање хабање алата и дужи век трајања алата. Пошто је локална температура веома висока, такође је неопходно осигурати да материјал алата има антиоксидативна својства.
Велике флуктуације топлотног оптерећења и захтеви за отпорношћу на оксидацију материјала алата на крају захтевају наношење премаза на телу алата са финим зрном од волфрам карбида.
Системи премаза који су испробани и тестирани, као што су ТиН, ТиЦН и ТиАлЦН, брзо су достигли своје границе у ХСМ обради. Због тога је развијен вишекомпонентни систем премаза који је заснован на високом нитриду алуминијума и комбинован са другим елементима као што су итријум, ванадијум или тантал. Коришћењем нанослојних структура, ЦБН-а и ПКД-а, такође се могу постићи веће перформансе.
2, ХСМ захтеви за држаче алата
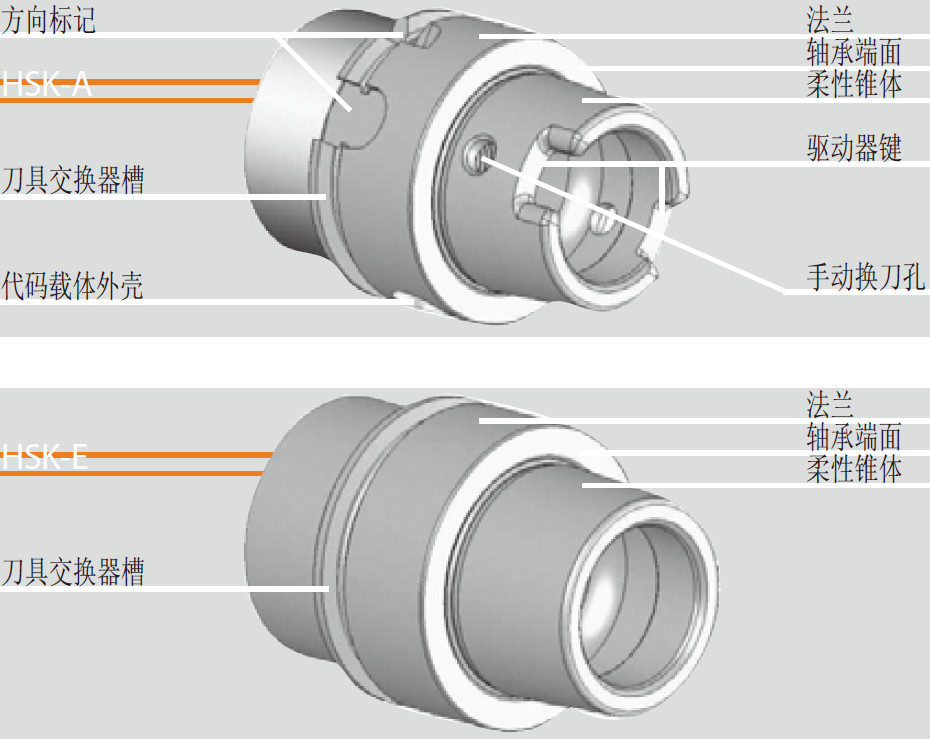
Због велике брзине вретена потребне у ХСМ машинској обради, најбоље је користити системе држача алата ХСК-А и ХСК-Е. Због уградње прирубнице држача ножа на главу вретена, држач ножа има јасну механичку потпору у З смеру, тако да се неће увлачити у вретено због повећане центрифугалне силе при већим брзинама.
Фундаментална грешка је можда настала током припремне фазе обраде, што онемогућава постизање малих вибрација и безбедну контролу процеса. Да би се постигла стабилна ХСМ обрада, кључно је балансирати алат и уређај држача алата према захтевима и проверити њихову коаксијалност. Такође је потребно узети у обзир ограничење брзине ротације везано за неуравнотежену масу.
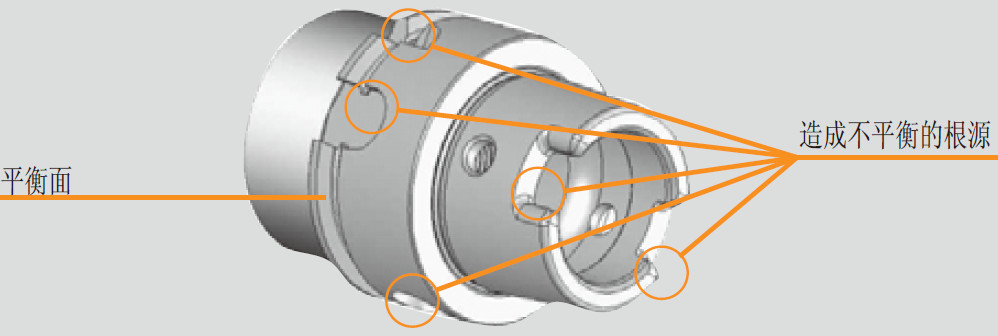
Неуравнотежени или неконцентрични ротирајући системи алата ће резултирати:
1) Веома лош квалитет површине
2) Веома мали век трајања алата
3) Лоша стабилност и сигурност обраде
4) Могуће оштећење вретена за глодање
Неравнотежа и одступање од идеалне концентричности узроковано изненадним променама током обраде јасно су приказани на шематском дијаграму испод:
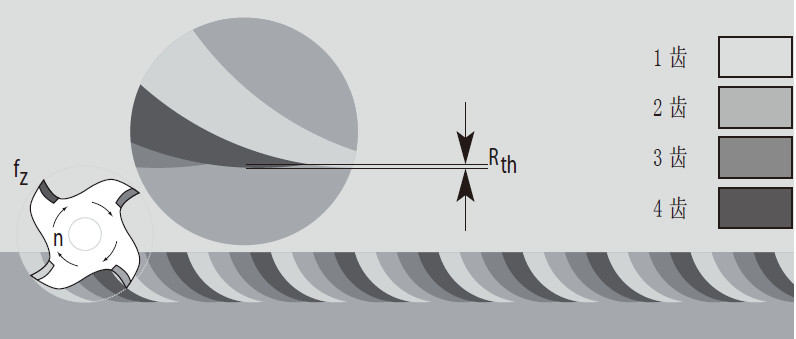
Без одступања у односу на савршену концентричност: мања теоријска храпавост
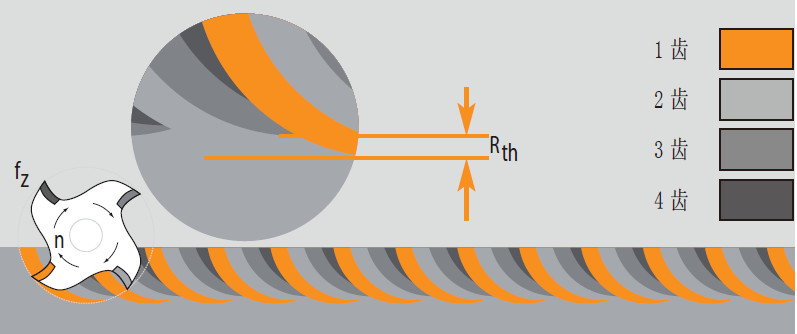
Одступање од савршене концентричности: већа теоријска храпавост
Балансирана маса има значајан утицај на динамичке перформансе целог ротационог система.
Неравнотежа је еквивалентна ротирању ексцентричног објекта. Овај ексцентрични објекат може изазвати центрифугалну силу, која се повећава са квадратном вредношћу брзине ротације. То значи да је центрифугална сила изазвана истом неравнотежом на вретену са брзином од 42000 о/мин 441 пута већа од вретена са брзином од 2000 о/мин (212=441). Стога, неуравнотеженост уређаја држача алата у брзој машинској обради има посебно очигледне негативне последице.
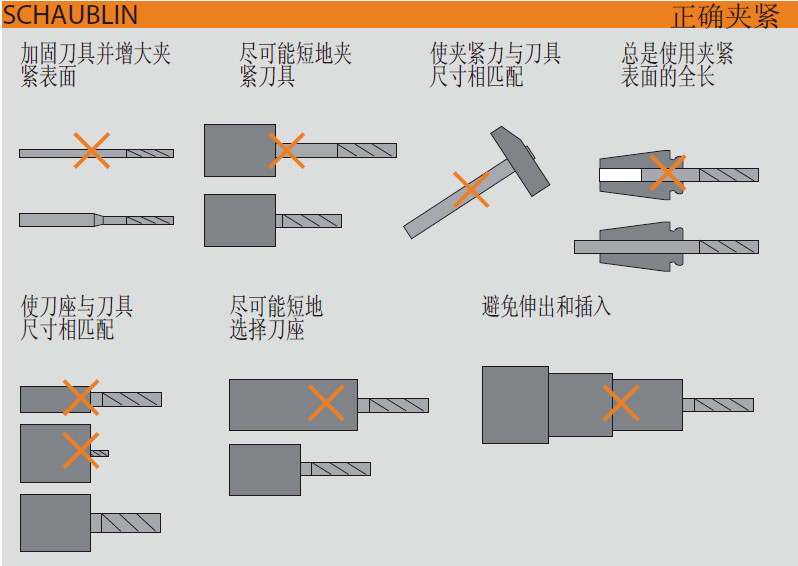
Применом технологије стезања алата у ХСМ-у, можете користити држач алата са следећим ставкама:
Цхуцк
Смањење зглоба
Не препоручује се коришћење алтернативних система као што су Велдон конектори јер имају очигледне недостатке у ХСМ обради.
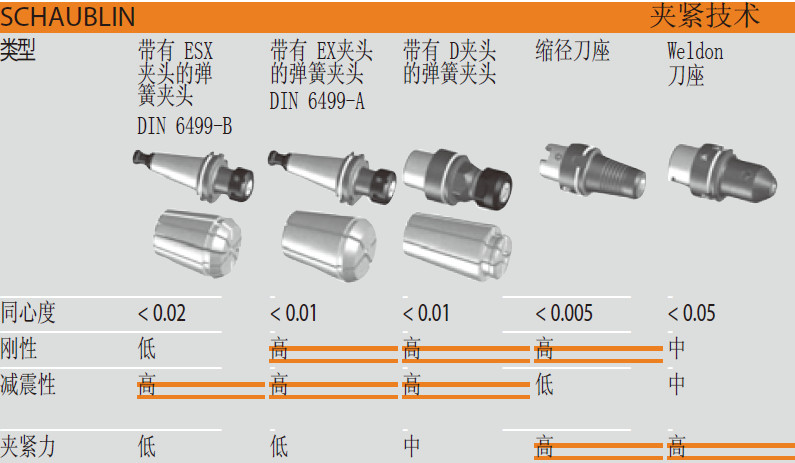
Због одличних карактеристика пригушења држача алата са стезном главом, може донети добре резултате у процесу грубе обраде. Стога, заједно са спојем смањеног пречника, може постићи изузетно високу крутост и тачност поновљивости. Ово је кључно за добијање савршене површине радног предмета. Употреба спојева смањеног пречника вам омогућава да постигнете веома прецизну концентричност (одступање мање од 0.003 мм) и значајан пренос обртног момента.
Структура дизајна различитих држача алата смањеног пречника: пренос обртног момента зависи од конструкцијске структуре опреме за стезање; Структуре дизајна могу се значајно разликовати.