


Анализа разлога непоузданог ломљења струготине алата и решења
Колико знате о знању о разбијању струготина? Након што прочитате овај чланак, верујем да ће вам помоћи у свакодневном раду.
Поузданост ломљења струготине алата има значајан утицај на нормалну производњу и безбедност руковаоца. Приликом сечења, сломљена струготина може прскати и повредити људе, и склона је оштећењу алатне машине; Међутим, струготине у облику дуге траке могу се омотати око радног предмета или алата, лако огребати радни предмет, узрокујући оштећење алата, па чак и утицати на безбедност радника.
За аутоматизоване машине за обраду као што су ЦНЦ машине алатке (обрадни центри), због великог броја алата за сечење и блиске везе између држача алата и алата, проблем ломљења струготине постаје све важнији. Све док је један од алата за сечење непоуздан, може пореметити аутоматски циклус машине алатке и чак пореметити нормалан рад целе аутоматске линије. Стога, приликом пројектовања, избора или брушења алата, мора се узети у обзир поузданост ломљења струготине алата. За ЦНЦ машине алатке (обрадне центре) итд. треба да буду испуњени следећи захтеви:
Иверови се не смеју заплитати на алате за сечење, радне предмете и суседне алате и опрему;
Чипови не смеју да прскају како би се осигурала безбедност оператера и посматрача;
Током прецизне обраде, струготине не би требало да огребају обрађену површину радног предмета, утичући на квалитет обрађене површине;
Обезбедите унапред одређену издржљивост алата за сечење, избегавајте превремено хабање и уложите све напоре да спречите њихово оштећење;
Када струготине изливају, то не омета убризгавање течности за сечење;
Чипови неће огребати вођице машине или друге компоненте.
На основу испуњавања горе наведених захтева, различити алати за сечење имају различите захтеве за дужину струготине. На пример, максимална дужина струготине за грубо стругање челичних материјала је генерално око 100 мм; Фин ауто би требало да буде мало дужи. Да би се избегло превише фино струготине, пошто се лако уграђују у важне делове вођице машине и уређаја за алат (као што је референтна раван), ово не само да захтева додатне заштитне уређаје, већ представља и одређене потешкоће у уклањању струготине.
За одређене алате за сечење који нису склони ломљењу струготине, као што су алати за стругање за формирање, алати за окретање уреза и алати за стругање за сечење, стабилно увијање струготине треба да се обезбеди на аутоматизованим машинама алаткама као што су ЦНЦ обрадни центри.
један
Класификација облика чипова
Према специфичним условима материјала радног предмета, геометријским параметрима алата и количини резања, облик струготине углавном укључује: струготине у облику траке, струготине у облику слова Ц, струготине, струготине у облику пагоде, струготине у облику опруге, дуге и чврсте струготине, шрафове чипс итд.
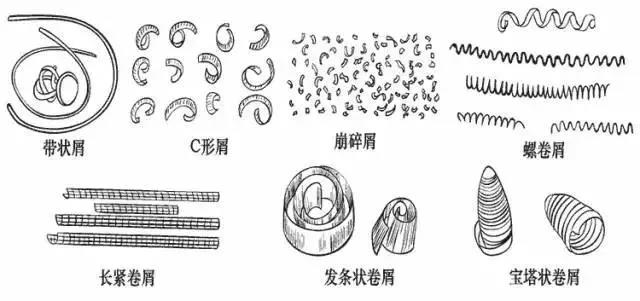
1. Тракасти остаци
Приликом брзог сечења пластичних металних материјала, ако се не предузму мере за ломљење струготине, лако је формирати струготине у облику траке, које су непрекидне и често уплетене у радни предмет или алат, лако гребе површину радног предмета или оштећују ивицу сечења. алата, па чак и повреде људи. Због тога је препоручљиво избегавати формирање струготина у облику траке што је више могуће.
Али понекад се такође надамо да ћемо добити чипс како би се чипови могли несметано испразнити. На пример, када бушите слепе рупе на машини за вертикално бушење.
2. Крхотине у облику слова Ц
Приликом окретања материјала општег угљеничног челика и легираног челика, коришћењем алата за стругање са жлебом за струготину лако се могу формирати струготине у облику слова Ц. Чипови у облику слова Ц имају недостатак тракастих чипова. Али већина струготина у облику слова Ц се ломи сударом са задњом страном алата за окретање или површином радног комада. Високофреквентни судар и ломљење струготине може утицати на глаткоћу процеса сечења, чиме утиче на храпавост обрађене површине. Дакле, током прецизне обраде генерално није пожељно добити струготине у облику слова Ц. Уместо тога, пожељније је набавити дугачке спиралне чипове како би процес резања био стабилнији.
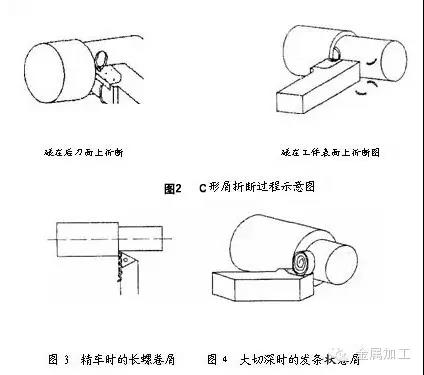
3. Мрвице у облику ветрењаче
Стругање челичних делова са великом дубином сечења и великом брзином помака на струговима за тешке услове резултује широким и дебелим струготинама. Ако се формирају струготине у облику слова Ц, могу лако оштетити резну ивицу и чак изазвати летење и повредити људе. Дакле, обично се радијус лука на дну жлеба за струготине повећава, тако да струготине формирају траке за косу и сударају се и ломе на површини за обраду и отпадају сопственом тежином.
4. Дуге и чврсте мрвице
Процес формирања дугих и чврстих чипова је релативно стабилан, а чишћење је такође згодно. То је добар облик струготине на обичном стругу.
5. Мрвице у облику пагоде
Приликом ЦНЦ обраде, алатних машина или аутоматске линијске обраде, пожељно је добити ову врсту чипа јер се неће заплести са алатом и радним предметом. И чишћење је такође згодно.
6. Сметови лавине
Приликом окретања крхких материјала као што су ливено гвожђе, крхки месинг и ливена бронза, лако се формирају игличасти или фрагментовани остаци, који су склони прскању и повреди људи, као и оштећењу алатне машине. Ако се прихвате мере за ваљање струготине, струготине се могу повезати у кратке ролне.
Укратко, специфични услови обраде сечења су различити, а различит је и жељени облик струготине. Међутим, без обзира на облик чипова, они морају бити поуздано сломљени.
два
Принцип ломљења чипова
У процесу сечења метала, да ли се струготине лако ломе директно је повезано са деформацијом струготине. Стога, проучавање принципа ломљења струготине мора почети проучавањем закона деформације струготине.
Чипови који се формирају током процеса резања, услед значајне пластичне деформације, имаће повећање тврдоће, док ће се пластичност и жилавост значајно смањити. Ова појава се назива очвршћавање на хладно. Након хладног очвршћавања, струготине постају тврде и ломљиве и лако се ломе када су подвргнуте наизменичним оптерећењима савијањем или ударом. Што је већа пластична деформација коју доживљавају струготине, то је значајнија појава крхкости и лакше је сломити. Приликом сечења материјала велике чврстоће, високе пластичности и високе жилавости који се тешко ломе струготине, треба настојати да се повећа деформација струготине како би се смањила њихова пластичност и жилавост, како би се постигао циљ ломљења струготине.
Деформација чипова може се састојати од два дела:
Први део је основна деформација настала током процеса резања. Деформација струготине мерена при слободном сечењу алатом за стругање са равним грабуљастим лицем је релативно близу вредности основне деформације. Главни фактори који утичу на основну деформацију укључују нагибни угао алата, негативну косину и брзину резања. Што је мањи предњи угао, већа је негативна ивица, а што је мања брзина резања, већа је деформација струготине, што је погодније за ломљење струготине. Стога, смањење предњег угла, ширење негативне ивице и смањење брзине резања могу бити мере за промовисање ломљења струготине.
Други део је деформација којој струготине пролазе током процеса струјања и увијања, што називамо додатном деформацијом. Јер у већини случајева само основна деформација током процеса сечења не може да разбије струготине, а мора се додати додатна деформација да би се постигла сврха очвршћавања и ломљења. Најједноставнији начин да се струготине приморају на додатну деформацију је млевење (или притискање) одређеног облика жлеба струготине на предњој површини сечења, присиљавајући струготине да тече у жлеб струготине, а затим се увијају и деформишу. Након што се подвргну додатној деформацији поновног увијања, струготине даље очвршћавају и постају крхке. Када се сударе са радним предметом или задњом површином за сечење, лако се ломе.
три
Утицај жлеба за ломљење струготине на ломљење струготине (ваљање)
Жлеб за ломљење струготине не само да игра додатну деформациону улогу на струготини, већ такође има важан утицај на облик и ломљење струготине. У обради сечења, људи користе различите облике и величине жлебова за струготине, као и угао нагиба између жлеба струготине и главне резне ивице, да контролишу увијање и ломљење струготине. Да бисмо боље разумели и савладали ова правила, детаљно ћемо анализирати облик и величину жлеба струготине, као и утицај угла нагиба између жлеба струготине и главне резне ивице на облик струготине и лом струготине.
1. Облик жлеба за струготине
Постоје три типа облика жлебова за ломљење струготине: прави лук, прави лук и пун лук.

(1) Равни и кружни жлеб за разбијање струготине формира се спајањем праве линије и кружног лука. Прави део чини предњу страну алата, а величина полупречника Рн доњег лука жлеба има одређени утицај на увијање и деформацију струготине. Ако је Рн мали, радијус увијања струготине је мали, док је деформација струготине велика; Ако је Рн велики, радијус увијања струготине је велики, док је деформација струготине мала. На умереној дубини сечења (дубина сечења ап=2-6мм), Рн=(0.4-0.7) Б се обично бира, где је Б ширина жлеб за струготине.
(2) Линеарни жлеб струготине је формиран пресеком две праве линије, са доњим углом од 180 степени - σ ( σ се односи на угао клина платформе за ломљење струготине, доњи угао жлеба (180 степени - σ) Замена функције лук Рн. Ако је доњи угао жлеба мали, радијус увијања струготине је мали, а деформација струготине је велика; Ако је доњи угао жлеба велики, радијус увијања струготине је велики, а деформација струготине је мала.На умереној дубини сечења, угао клина на столу за ломљење струготине се генерално бира од 60 степени до 70 степени.
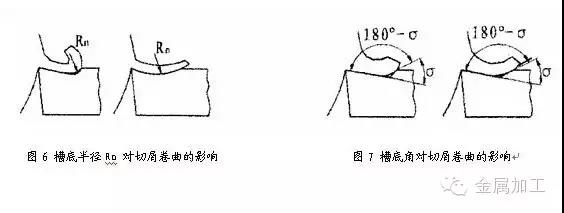
Горње две врсте жлебова за сечење струготине су погодне за обраду угљеничног челика и легираног конструкцијског челика, а предњи угао је углавном . У опсегу од 5-15 степена.
(3) Главни параметри жлеба за ломљење струготине са пуним луком су ширина жлеба Б, полупречник лука дна жлеба Рн и предњи угао. Однос између њих је:
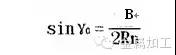
注:见图5C
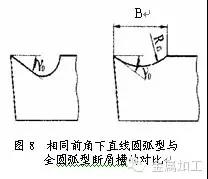
Приликом сечења високопластичних материјала као што су бакар и нерђајући челик, често се користи жлеб за разбијање струготине са пуним луком. Пошто се при обради високопластичних материјала, угао нагиба алата бира релативно велики (резна ивица алата за разбијање жлеба пуног лука са предњим углом исте величине (0=25 степени ~30 степени) је релативно чврста, а жлеб је такође плитак, што га чини практичнијим за проток струготине.
2. Ширина жлеба за струготине
Ширина Б жлеба за струготине је повезана са помаком ф и дубином резања ап. Када се брзина помака ф повећава, дебљина сечења се повећава, а ширина жлеба струготине треба да се сходно томе прошири; Дубина сечења је велика, а жлеб такође треба на одговарајући начин проширити.
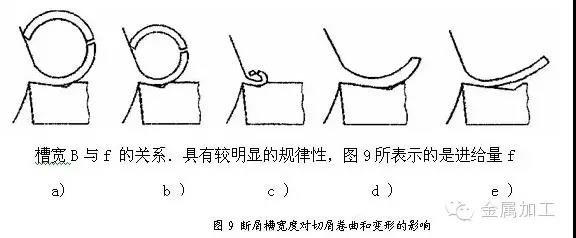
Утицај промене ширине жлеба струготине Б на увијање и деформацију струготине, која остаје фиксна и непромењена. Слика 9а показује да је ширина жлеба у основи прилагођена брзини помака, а струготине су савијене и деформисане пре него што се сударе и разбију у Ц-облик; Слика 9б показује да жлеб није довољно широк, радијус увијања струготине је мали, деформација је велика и након судара се ломи у кратак Ц-облик или формира фрагментиране мале комаде; Слика 9ц показује да је жлеб сувише узак, а струготине су стиснуте у мале ролнице и блокиране у жлебу, што отежава истицање, што доводи до блокаде струготине, па чак и оштећења резне ивице; Слике 9д и е показују да је жлеб сувише широк, радијус увијања струготине превелик, деформација није довољна и није лако сломити. Понекад чак и не тече кроз дно жлеба и слободно формира струготине у облику траке.
Ако се ширина жлеба за струготине иницијално бира коришћењем брзине помака, грубо говорећи, за сечење средњег угљеничног челика, однос између ширине Б и брзине помака ф је око Б=10ф; Приликом сечења легираног челика, да би се повећала деформација струготине, може се узети Б=7ф.
Ширина Б жлеба за струготине такође треба да одговара дубини резања ап. Генерално, ширина слота Б такође може бити грубо одабрана на основу ап, а када је ап велико, Б такође треба да буде веће; Ако је ап мали, онда Б треба на одговарајући начин смањити. Јер када је дубина сечења сувише дубока, а жлеб сувише узак, струготине су широке и није лако да се увијају у жлебу, тако да струготине често не теку у дно жлеба и саме формирају струготине у облику траке; Када је дубина сечења мала, али је жлеб преширок, струготине су уске, проток је релативно слободан, деформација није довољна и није лако разбити.
3. Угао нагиба између жлеба струготине и главне резне ивице
Постоје три најчешће коришћене методе нагињања за жлеб за струготине и главну резну ивицу: спољашње нагињање, паралелно нагињање и унутрашње нагињање.
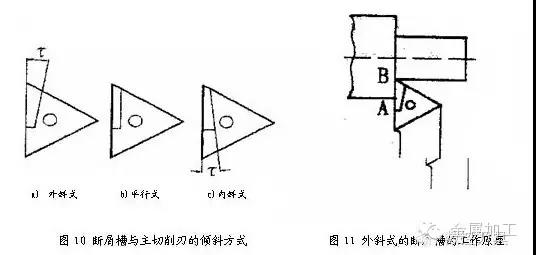
(1) Спољашњи коси тип
Жлеб за струготине је широк напред и узан позади, дубок напред и плитак позади.
Деформација увијања струготине спољашњег косог жлеба за ломљење струготине је велика, као што је приказано на слици 11. Брзина сечења је највећа близу спољашње површине А радног комада, а жлеб је уски. Чип је прво зачепљен и увијен, са малим радијусом увијања и великом деформацијом; На резној ивици Б брзина резања је мала, а жлеб је широк. Чипови се коначно увијају са већим радијусом увијања, што ствара силу која пребацује струготине на задњу површину за сечење или на површину која се обрађује. Након судара, они се ломе и формирају чипове у облику слова Ц.
Овај облик жлеба за струготине. При умереној дубини сечења, опсег ломљења струготине је широк, ефекат ломљења струготине је стабилан и поуздан и широко се користи у производњи. Угао нагиба τ Вредност је углавном одређена материјалом радног предмета. Генерално, када се сече средње угљенични челик, узима се као τ= Приликом сечења легираног челика од 8 степени до 10 степени, да бисте повећали деформацију струготине, узмите τ= 10 степен ~15 степени.
Међутим, током великих дубина сечења, због мале ширине жлеба струготине у близини спољне површине А радног комада (погледајте слику 11), струготине су склоне блокирању и чак оштећују ивицу сечења. Стога се уместо тога обично користи паралелно сечење.
(2) Паралелно
Деформација струготине у паралелном жлебу за ломљење струготине није тако велика као код спољашњег косог жлеба, а већина струготина се ломи када се сударе са обрадном површином радног комада.
Приликом сечења струготине од угљеничног челика, ефекат ломљења струготине паралелног жлеба за ломљење струготине је у основи сличан оном код спољашњег косог жлеба, али брзину помака треба мало повећати да би се повећала додатна деформација увијања струготине.
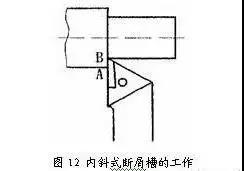
(3) Унутрашњи коси тип
Унутрашњи нагнути жлеб за ломљење струготине (видети слику 12) је најшири на спољној површини А радног комада и најужи на врху алата Б. Тако се струготине често увијају у мале ваљке у тачки Б, а затим у велике ролне на тачка А. Када је угао нагиба главне резне ивице постављен на 3 степена ~ 5 степени, струготине су склоне формирању непрекидних и чврстих увојака. Угао нагиба између унутрашњег косог жлеба струготине и главне ивице сечења се генерално узима као τ= Опсег сечења унутрашњег косог жлеба за ломљење струготине са дугачким и чврстим намотајем струготине је прилично узак од 8 степени до 10 степени , тако да његова примена у производњи није тако честа као код спољашњих косих и паралелних типова, који се углавном користе за прецизно или полупрецизно стругање.
четири
Неколико често коришћених метода ломљења струготине
1. Користите ломач струготине
Као што је раније поменуто, жлеб за ломљење струготине не само да игра додатну улогу у обликовању струготине, већ омогућава и контролу увијања и ломљења струготине. Све док су облик, величина и угао нагиба између жлеба струготине и главне резне ивице одговарајући, ломљење струготине је поуздано. Било да се ради о алату за заваривање или алату за машинску стезаљку, може се користити као алат за поновно брушење или као алат без поновног брушења.
Како би се прилагодили различитим распонима количина резања. Постоје различити облици и величине жлебова за струготине на сечиву од тврде легуре које се може индексирати, које је лако изабрати и економично. Ова метода је пожељна и најчешће коришћена метода у машинској обради.
Недостатак је што је одређивање разумних геометријских параметара резног алата ограничено захтевима за ломљење струготине.
2. Коришћење разбијача струготине
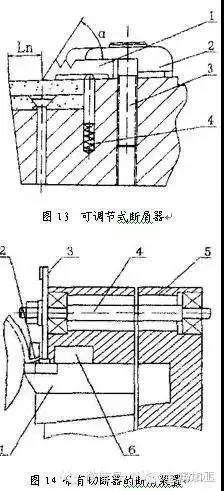
Постоје две врсте ломаца струготине: фиксни и подесиви. На слици 13 приказан је подесиви разбијач струготине на алату за стругање.
Поставите плочу за заштиту од струготине 1 на предњу резну површину алата за стругање. Када струготине изливају дуж предње стране алата, савијају се и ломе због отпора плоче за заштиту од струготине 1. Параметри Лн и могу се пројектовати и подешавати по потреби како би се обезбедило стабилно и поуздано ломљење струготине под датим условима сечења. Отпустите завртањ 3 и под дејством опруге 4, плоча за заштиту од струготине 1 и притисна плоча 2 могу се заједно подићи, олакшавајући подешавање плоче за заштиту од струготине и брзо окретање и замену сечива. Овај тип разбијача струготине се обично користи на алатима за сечење великих и средњих машина алатки.
3. Коришћење уређаја за разбијање струготине
Постоји много типова уређаја за разбијање струготине, који се генерално могу поделити на механичке, хидрауличне и електричне. Уређаји за ломљење струготине имају високе трошкове, али су стабилни и поуздани и углавном се користе само на аутоматским линијама. Слика 14 је шематски дијаграм уређаја за ломљење струготине са резачем који се користи на алатима за стругање. Приликом стругања струготине излазе кроз канал за вођење струготине 2 и силом се секу помоћу диска за сечење које се непрекидно окреће 3. Одрезана струготина се затим избацује из канала за испуштање струготине 6. Резач се покреће погонском осовином 4. Слика 1 показује алат за стругање.
4. Метода коришћења предурезивања на површини радног предмета
У зависности од различитих пречника радног предмета, један или више жљебова се претходно исече дуж аксијалног правца радног предмета на обрађеној површини, са дубином нешто нижом од дубине резања, тако да резане струготине формирају слаб пресек и ломе се. Ово обезбеђује поуздано ломљење струготине без утицаја на храпавост обрађене површине радног комада. Чак и када се обрађују материјали високе жилавости, ефекат ломљења струготине је и даље веома добар. На пример, код прецизног бушења материјала радног предмета високе жилавости (као што је 40Цр), када је тешко разбити струготине другим методама, уздужни жлебови се могу извући на обрађеној површини пре бушења. Ова метода може показати своје јединствене предности.
5. Промена параметара геометрије алата и подешавање параметара сечења
На основу раније поменутог принципа ломљења струготине, може се закључити да је смањење угла нагиба алата; Повећајте главни угао одступања; Брушење негативних ивица на главној резној ивици; Смањите брзину резања; Повећање брзине помака и промена облика главне резне ивице може подстаћи ломљење струготине. Међутим, коришћење ових метода за ломљење струготине често доноси неке негативне последице, као што је смањење продуктивности, погоршање квалитета површине радног комада и повећана сила резања. Ова метода се ретко користи на аутоматским линијама и понекад служи само као помоћно средство за ломљење струготине.
Поред тога, употреба течности за сечење може смањити пластичност и жилавост струготине, а такође је корисна за ломљење струготине. Повећање притиска течности за сечење може боље да подстакне ломљење струготине, а овај метод се понекад користи у машинској обради рупа.


