


Кораци за поравнање алата ЦНЦ обрадног центра
Узимајући центар радног предмета као пример
Квадратни радни предмет 1 се помера напред, глодалица се помера на леву страну радног предмета, запамтите вредност Кс, подигните резач, померите се на десну страну радног предмета, померите се на десну страну, запамтите вредност Кс, узмите просек ове две вредности Кс, и забележите их на Кс у Г54. 2. Вретено се ротира напред, глодало се помера на предњи део радног предмета, запамтите И вредност, подигните резач, померите се на задњи део радног предмета, померите се назад, запамтите И вредност, узмите просек ових две И вредности и забележите их на И у Г54. 3. Вретено се ротира напред, Полако наслоните глодало на горњу површину радног комада, запамтите З вредност и упишите је на З на Г54. Инструкција Г92 се користи за успостављање координатног система обратка, који је повезан са тренутном позицијом алата.
Формат примене овог упутства је: Г92 Кс_ И_ З_, његово значење је да је вредност координата тренутне позиције алата у координатном систему радног предмета (Кс _, И_, З_).
(1) Контактирајте контуру радног предмета са глодалицом у правцу Кс да бисте добили вредност очитавања М1. Померите вретено у правцу Кс да бисте контактирали другу страну контуре радног предмета и добили два степена М2. Унесите М=М2-М1 на страници мерења компензације алата;
(2) Контактирајте контуру радног предмета са глодалицом у правцу З да бисте добили вредност очитавања Н1. Померите вретено у правцу З да бисте контактирали другу страну контуре радног предмета да бисте добили тло за два степена Н2. Унесите Н=МН2-Н1 на страници за мерење компензације алата.
(3) Сврха поравнања алата за глодање је да се одреди однос просторног положаја између координатног система радног комада и машинског координатног система преко алата или алата за поравнање алата и унесе податке о поравнању алата на одговарајућу локацију за складиштење. То је најважнији радни садржај у ЦНЦ машинској обради, а његова тачност ће директно утицати на тачност обраде делова. Операција поравнања ножа је подељена на Кс, И и З поравнање ножа.
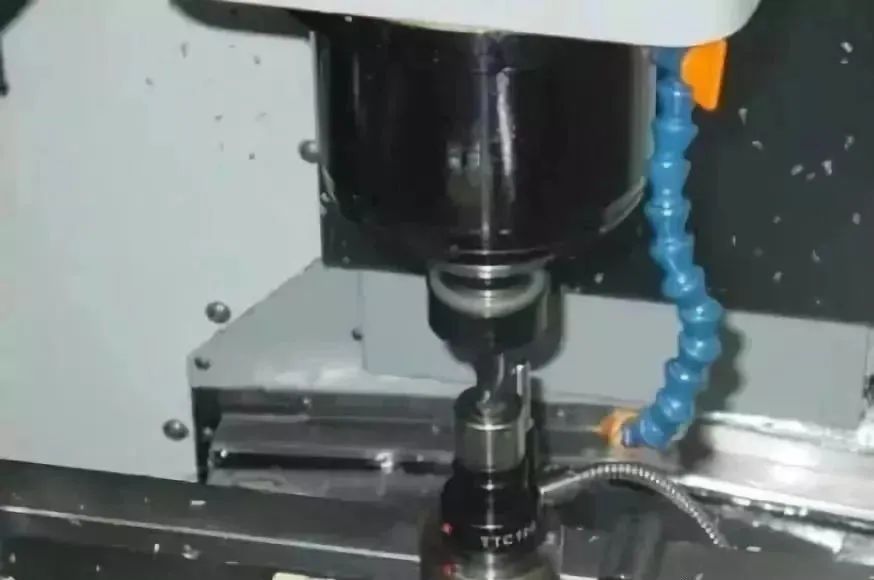
1, Метода поравнања ножа
У складу са постојећим условима и захтевима за тачност обраде, може се изабрати метод поравнања алата, укључујући метод пробног сечења, поравнање алата за проналажење ивица, у поравнању алата за машину, поравнање алата, аутоматско поравнање алата, итд. Метода пробног сечења има ниску тачност у поравнање алата, а најчешће коришћени алати за тражење ивица и уређаји за подешавање З-смера у машинској обради имају високу ефикасност и могу да обезбеде тачност поравнања алата.
2, алат за подешавање ножа
1. Трагач ивица
Трагач ивица се углавном користи за одређивање Кс и И вредности исходишта координатног система обратка у координатном систему машине, а може и да мери једноставне димензије радног комада. Постоје две врсте проналазача ивица: ексцентрични и фотоелектрични, међу којима се чешће користи фотоелектрични. Мерна глава фотоелектричног тражила ивица је обично челична кугла од 10 мм, која је затегнута опругом на мерној шипки фотоелектричног тражила ивица. Када додирне радни предмет, може се повући и провести струјни круг, емитујући светлосни сигнал. Координатни положај мерене површине може се добити преко индикације фотоелектричног тражила ивица и координатног положаја алатне машине. Специфичан начин употребе је приказан у следећем примеру поравнања алата.
2. Подешавач З-осе
Подешавач З-осе се углавном користи за одређивање координата З-осе исходишта координатног система обратка у координатном систему машине, или за одређивање висине алата у машинском координатном систему. Уређај за подешавање осе З има типове као што су фотоелектрични и показивач, и користи фотоелектричне индикаторе или показиваче да одреди да ли је алат у контакту са алатом за поравнавање. Тачност поравнања алата генерално може да достигне 0.005 мм. Уређај за подешавање осе З је опремљен магнетним држачем мерача, који се може чврсто причврстити за радни предмет или учвршћење, а његова висина је углавном 50 мм или 100 мм
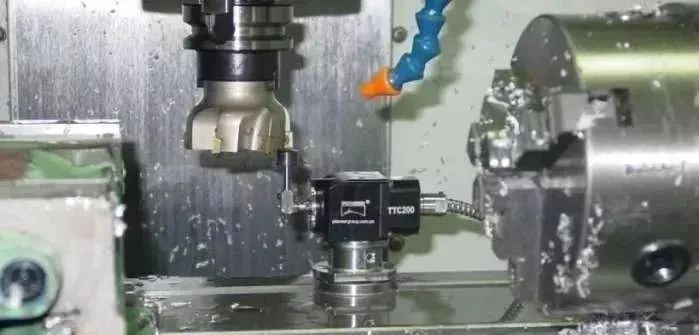
3, Делови за поравнање алата, користећи тражило ивица за поравнање алата
Детаљни кораци су следећи:
1. Поравнање ножа у Кс и И правцима
(1) Инсталирајте радни предмет на радни сто за алатну машину кроз држач и оставите мерне позиције за тражило ивица на све четири стране радног предмета током стезања.
(2) Брзо померите радни сто и вретено да бисте сонду за проналажење ивица приближили левој страни радног предмета;
(3) Користите операцију финог подешавања да полако додирујете мерну главу са леве стране радног комада све док тражило ивица не засветли. Забележите вредност Кс координате у машинском координатном систему у овом тренутку, као што је -310.300;
(4) Подигните тражило ивица на површину радног предмета, брзо померите радни сто и вретено и приближите мерну главу десној страни радног предмета;
(5) Користите операцију финог подешавања да полако додирујете мерну главу са леве стране радног предмета све док тражило ивица не засветли. Забележите вредност Кс координате у механичком координатном систему у овом тренутку, као што је -200.300;
(6) Ако је пречник мерне главе 10 мм, дужина радног комада је -200.300- (-310.300) -10=100. На основу тога, вредност Кс координате исходишта В координатног система радног комада у координатном систему машине је -310.300+100/2+5=-255.300;
(7) Слично, И координата исходишта В координатног система радног комада у механичком координатном систему може се измерити
2. Поравнавање ножа у правцу З
(1) Уклоните тражило ивица и инсталирајте алате за обраду на вретено;
(2) Поставите уређај за подешавање З-осе (или блок алата фиксне висине, исти испод) на равну површину радног комада;
(3) Брзо померите вретено да бисте приближили крај алата горњој површини уређаја за подешавање З-осе;
(4) Користите операцију финог подешавања да полако учините да крајњи део алата дође у контакт са горњом површином уређаја за подешавање осе З док његов показивач не покаже нулту позицију;
(5) Забележите вредност З у координатном систему машине у овом тренутку, као што је -250.800;
(6) Ако је висина уређаја за подешавање осе З 50 мм, вредност З-координате исходишта В координатног система радног комада у механичком координатном систему је -250.800-50- (30-20 )=-310.800.
3. Унесите измерене вредности Кс, И и З у адресу складиштења координатног система радног комада машине (обично користећи Г54-Г59 код за чување параметара поравнања алата).
4, Напомене: Током операције поравнања ножа, треба обратити пажњу на следеће проблеме:
(1) Користите исправан алат за поравнање алата у складу са захтевима обраде и грешкама контролног поравнања алата;
(2) Током процеса поравнања алата, прецизност поравнања алата се може побољшати променом брзине финог подешавања;
(3) Будите пажљиви и опрезни када поравнате нож, посебно обратите пажњу на смер кретања како бисте избегли ризик од судара;
(4) Подаци о подударању ножа морају бити ускладиштени на одговарајућој адреси за складиштење програма како би се спречиле озбиљне последице узроковане грешкама у позивању.
Унос и модификација вредности компензације алата заснивају се на стварној величини и положају алата, а вредност компензације радијуса алата и вредност компензације дужине алата се уносе на одговарајућу локацију за складиштење програма. Треба напоменути да ће тачност компензованих података, симбола и адресе података представљати претњу за обраду, што доводи до ризика од колизије или отпада од обраде.


