


Шта је разлог грешке заобљености у обрадном центру? Како се прилагодити?
Као одговор на честу појаву делова који прекорачују толеранцију услед грешака заобљености у процесу обраде обрадних центара, како би се избегли такви проблеми, анализирају се разлози грешака заобљености, као и начини сузбијања таквих проблема у стварној обради машина алатки како би се обезбедило разматрају се захтеви за тачност обраде делова.
Грешка заобљености се односи на варијацију стварног круга објекта који се мери унутар истог попречног пресека ротирајућег тела у поређењу са идеалним кругом. Током дуготрајне употребе алатних ЦНЦ машина, куглични вијци, водилице и лежајеви могу доживети одређени степен хабања. Истовремено, фактори као што су неадекватно одржавање, недостатак подмазивања и велики резови алата могу погоршати хабање механичких компоненти, што доводи до убрзаног погоршања геометријске тачности ЦНЦ опреме. Све су то фактори који узрокују грешке заобљености. Нестабилан динамички одзив и несавршена серво оптимизација ЦНЦ система такође могу утицати на грешку заобљености ЦНЦ алатних машина.
Генерално, у практичној примени машина алатки, откривање грешке заобљености опреме за машинску обраду може се извршити путем тестера кугле и шипке или уграђене функције за тестирање заобљености опреме. Функција тестирања заобљености Сиеменс 840Дсл ЦНЦ система може симулирати машинску обраду кроз ЦНЦ програме без потребе за пробним сечењем. Са моћном рачунарском снагом и функцијом повратне информације о положају ЦНЦ система, могу се мерити стварне и теоријске грешке заобљености машине алатке. Анализом различитих графика добијених тестирањем заобљености могу се утврдити разлози за различите грешке и методе прилагођавања таквих грешака. Главни узроци грешака заобљености генерално укључују велики размак интерполационе осе, обрнуто скакање, серво неусклађеност, две интерполационе осе које нису окомите и вибрације машине алатке. Узимајући Сиеменс 840Дсл ЦНЦ систем као пример, биће објашњено следеће.
један
Грешка повратног чишћења
Грешка повратног зазора машине алатке се односи на обрнути зазор осовине алатне машине, који се генерално одражава у углом завојнице завртња у ЦНЦ систему са полузатвореном петљом. Иако погонски мотор покреће завртањ да се окрене под одређеним углом, радни сто и даље треба да сачека да се размак између завртња и матице елиминише пре него што може да се креће уназад. Овај зазор је обрнути зазор осовине машине алатке, који се генерално одражава у углом завојнице завртња. Разлика између вредности команде и стварног износа кретања када је оса у обрнутом кретању је вредност грешке повратног зазора за осовина.
(1) Утицај обрнутог зазора на грешку заобљености може утицати на тачност позиционирања и поновљену тачност позиционирања алатне машине, смањити тачност обраде ЦНЦ машина алатки и узроковати грешку заобљености током процеса глодања обрадног центра. Када је И-оса у обрнутом кретању, због присуства повратног зазора, то ће узроковати да И-оса заостаје за Кс-осом за интерполационо кретање, што резултира процесом глодања као што је приказано на слици 1.
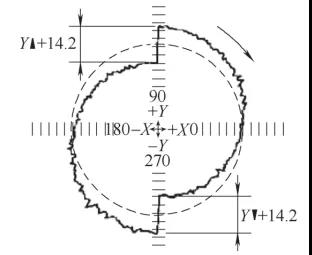 Слика 1 Грешка заобљености узрокована зазором уназад
(2) Мерење и подешавање повратног зазора имају различите факторе који утичу на грешку повратног зазора вратила машине алатке. Све механичке везе између погонског мотора и покретних делова имаће зазоре, а разлози за реверзни зазор осовине машине алатке су да ли је спој мотора са завртњем лабав, грешка у производњи кугличног вијка, да ли је претходно затезање завртња је превише чврсто или превише лабаво и да ли је веза између навртке завртња и покретног дела чврста. За зазоре који се не могу елиминисати у механичком делу потребно је надокнадити обрнути зазор у ЦНЦ систему.
Као што је приказано на слици 2, мерење зазора уназад се врши фиксирањем положаја помоћу држача магнетног мерача, притискањем главе мерача на фиксни положај на радном столу где се осовина мери, нулирањем скале бројчаника, настављањем да се креће вратило за напајање у истом смеру на одређено растојање, померајући осовину у супротном смеру до почетне позиције, очитавајући разлику А мерача. Просечна вредност добијена после 7 мерења је грешка повратног зазора осовине, односно А=(А1+А2+А3+А4+ А{7}А6+А7)/7. Уписивање измерене и израчунате вредности А у одговарајући параметар осе МД32450 може елиминисати обрнути зазор ове осе. Компензацијом повратног зазора осовине, прецизност осовине за напајање може се ефикасно побољшати како би се осигурала тачност интерполационог кретања и ефективно побољшала грешка заобљености.
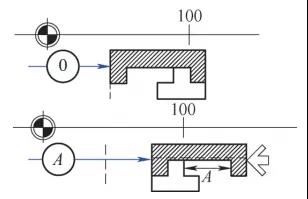 Слика 2 Мерење зазора уназад
два
Вибрације осовине за напајање машине алатке
Вибрације које се стварају током ЦНЦ обраде не утичу само на динамичку тачност машине алатке, већ и смањују тачност контуре обрађених делова, повећавају вредност храпавости површине, па чак и утичу на век трајања алата и машине алатке када су вибрације тешка. (1) Узроци вибрација и њихов утицај на грешку заобљености у системима за напајање ЦНЦ машина алатки су углавном због три разлога: прво, лоше подмазивање између покретних делова, повећан отпор трења на покретним деловима, што може лако изазвати пузање и вибрације напојна осовина; Друго, укупна крутост ланца механичког преноса између погонског уређаја система за напајање и покретних делова је лоша; Треће питање је то што у ЦНЦ системима затворене петље, осцилације система су узроковане претераним подешавањима појачања за позицију, брзину и струјне петље, као и неразумним подешавањима параметара за убрзање. У процесу примене ЦНЦ алатних машина, узроци вибрација су обично свеобухватни и треба их истраживати један по један. Као што је приказано на слици 3, када вратило за довод машине алатке вибрира, алат и радни предмет ће доживети периодично скакање, а обрађена површина радног предмета ће насумично производити пруге са истом фреквенцијом вибрација лежаја. То ће утицати на тачност контуре и храпавост површине радног предмета.
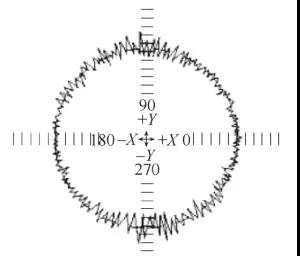 Слика 3 Грешка заобљености узрокована аксијалним вибрацијама
(2) Метода сузбијања вибрација вратила за напајање код ЦНЦ машина алатки обично изазива вибрације вратила машине због неусклађених електромеханичких система. Сврха оптимизације вожње је да се постигне најбоља усклађеност електромеханичког система, чиме се добијају оптималне и најстабилније динамичке перформансе. Као што је приказано на слици 4, серво погон осе машине алатке укључује три повратне петље, односно петљу положаја, петљу брзине и струјну петљу. Када вратило за напајање вибрира, први корак је да се провери да ли механички систем има добро подмазивање и да ли ланац преноса има довољну крутост; Друго, даљу оптимизацију серво мотора треба извршити на основу ситуације механичког одржавања. Ручна оптимизација се може извршити подешавањем параметра појачања петље положаја МД32200 и параметра појачања петље брзине 1407 све док серво вратило не вибрира и кретање буде стабилно.
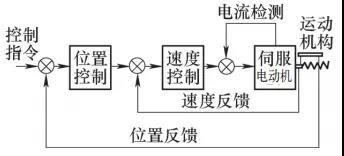 Слика 4 Блок дијаграм серво система
три
Неусклађеност појачања серво интерполационе осе
Растојање између сваке осе обрадног центра треба да буде потпуно исто током циклуса вођења круга. Ако процес глодања претвара круг у елипсу, као што је приказано на слици 5, то указује да је главна оса испред мале осе током интерполационог кретања две осе. За машине алатке које се користе дуги низ година, први корак је преглед механичке структуре интерполационог вратила машине алатке, да ли је преносни уређај лабав и да ли је хабање озбиљно. Проверите претходно затезање завртња и лежаја за подешавање зазора и компензујте зазор уназад. Након отклањања горњих проблема, појачање две интерполационе осовине треба поново да се подеси како би се осигурало да су параметар убрзања МД32300 и појачање прстена положаја МД32200 две интерполационе осовине конзистентни.
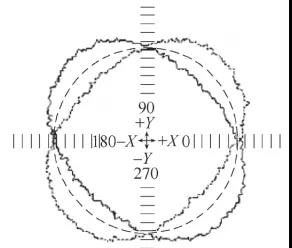 Слика 5: Недоследно појачање које узрокује елипсе
четири
Скок уназад
Скок уназад се односи на то када се оса машине алатке креће у супротном смеру, а оса убрзава од негативне до позитивне брзине. Када брзина осовине прође кроз 0, стање силе трења се мења из статичке силе трења у динамичку силу трења. Потребна сила је већа од нормалног кретања, што узрокује краткотрајну вискозну паузу у положају уназад због промене стања силе трења.
(1) Утицај грешке повратног скока на грешку заобљености У процесу глодања обрадног центра, када је осовина изван квадранта, смер брзине вратила се мења, вратило почиње од нулте брзине, а стање силе трења се мења. сходно томе, неизбежно резултира скоком уназад. Када једна од две интерполационе осе достигне своју максималну вредност док је брзина друге осе 0, доћи ће до кратког периода стагнације, што ће резултирати грешкама у контури. Као што је приказано на слици 6, круг има четири оштра угла у квадранту, што је грешка обрнутог скока узрокована статичким трењем.
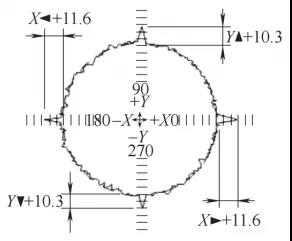 Слика 6 Грешка заобљености узрокована грешком повратног скока
(2) Метода подешавања за скок уназад је углавном због промене стања трења. Стога, када дође до повратног скока, интерполационом вратилу треба додати компензацију трења. У Сиеменс ЦНЦ систему, компензација трења је одређена вредношћу компензације трења МД32520 и временском константом компензације трења МД32540.
For the adjustment of reverse jump, first set MD32500=1 (effective friction compensation), and then adjust the friction compensation value MD32520 and friction compensation time constant MD32540 corresponding to the jump axis. The size of the two parameter values can be adjusted according to Figure 7, and the impact on the quadrant point can be eliminated until the sharp point is crossed. It should be noted that the compensation value set should not be too large. When MD32520>150mm/min and MD32540>0.015с, потребно је прво проверити да ли је механички пренос добар, да ли су појачање петље брзине и време интеграције разумни. Прекомерна компензација статичког трења може имати негативан утицај на квалитет површине.
 Слика 7 Референца за компензацију трења
пет
епилог
ЦНЦ алатне машине су заокружена органска целина, а управљање механичким, електричним и хидрауличким системима је међусобно повезано и међусобно утицајно. Стога, када се анализирају и решавају фактори који утичу на грешку заобљености, треба да постоји свеобухватан концепт и искуство, а више аспеката детекције, анализе и дијагнозе треба да се спроведу док се не идентификује основни узрок грешке.


