


Потпуно познавање обрадних центара, нема чешћих грешака након читања!
Обрадни центар интегрише нафту, гас, струју и нумеричку контролу и може да постигне једнократно стезање различитих сложених делова као што су дискови, плоче, шкољке, брегови, калупи, итд. Може да заврши различите процесе као што су бушење, глодање, бушење, проширење, шарке и круто урезивање, што га чини идеалном опремом за високо прецизну машинску обраду. Овај чланак ће поделити вештине коришћења машинског центра са следећих аспеката:
Како поравнати алате за сечење у обрадном центру?
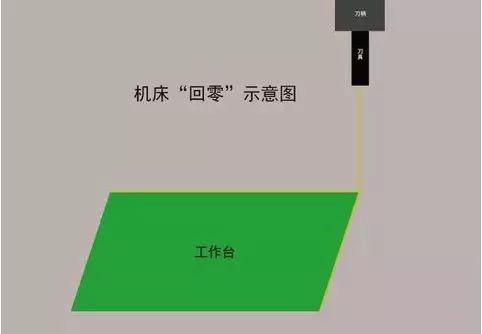
1. Повратак на нулу (повратак на почетак машине алатке)
Пре подешавања алата потребно је извршити операцију враћања на нулу (повратак на исходиште машине алатке) како би се обрисали координатни подаци из претходне операције. Имајте на уму да све осе Кс, И и З морају да се врате на нулу.
2. Ротација вретена напред
Користећи "МДИ" режим, унесите командни код за ротирање вретена напред и одржавање умерене брзине ротације. Затим пређите на режим „ручни точак“ и управљајте кретањем алатке тако што ћете подешавати брзину кроз конверзију.

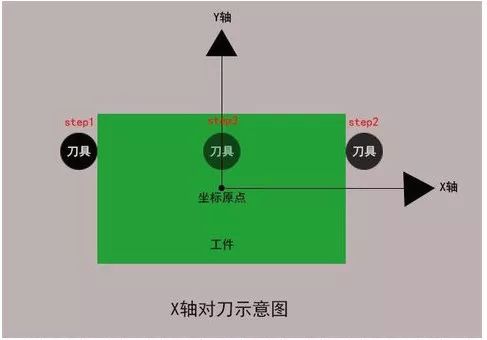
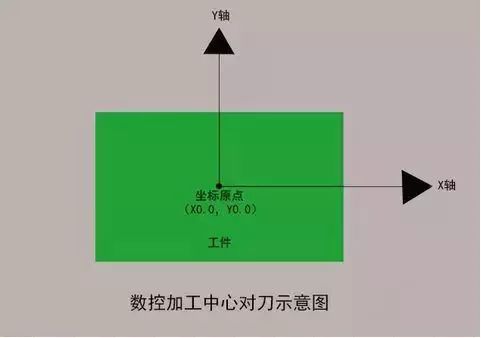
3. Поравнавање ножа у правцу Кс
Нежно додирните десну страну радног предмета помоћу алата за сечење да бисте ресетовали релативне координате алатке машине на нулу; Подигните алат дуж З смера, затим га померите на леву страну радног комада и померите га надоле дуж З смера на исту висину као и раније. Нежно контактирајте алат са радним предметом и подигните алат. Забележите Кс вредност релативне координате алатне машине, померите алат на половину Кс вредности релативне координате машине алатке, забележите Кс вредност апсолутне координате машине алатке и унесите је у координату система притиском на (ПУТ).
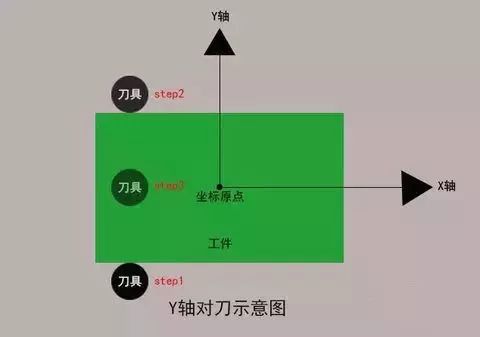
4. Поравнавање ножа у правцу И
Нежно додирните предњи део радног предмета са алатом за сечење да бисте ресетовали релативне координате алатне машине на нулу; Подигните алат дуж З смера, затим га померите на полеђину радног комада и померите га надоле дуж З смера на исту висину као и раније. Нежно контактирајте алат са радним предметом и подигните алат. Забележите И вредност релативне координате машине алатке, померите алат на половину И вредности релативне координате, забележите И вредност апсолутне координате машине алатке и унесите је у координатни систем према ( Улазни).
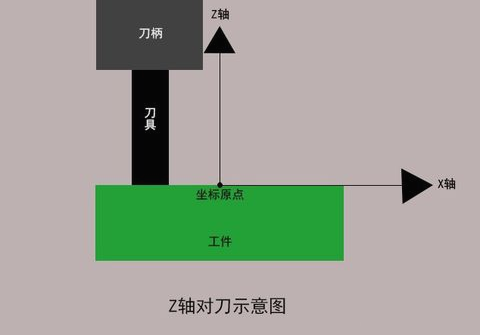
5. Поравнавање ножа у правцу З
Померите алат на површину радног комада која треба да буде поравната са нултом тачком З-осе. Полако померајте алат док лагано не додирне површину радног предмета. Забележите вредност З-осе у координатном систему машине алатке у овом тренутку и притисните (ПУТ) да унесете координатни систем.
6. Вретено престаје да се окреће
Прво зауставите окретање вретена и померите га у одговарајући положај. Преузмите програм обраде и припремите се за формалну машинску обраду.
Како обрадни центри производе и обрађују делове који су склони деформацијама?
За делове мале тежине, лоше крутости и слабе чврстоће, они су склони деформацији услед напрезања и топлоте током процеса обраде, што резултира великом стопом отпада и значајним повећањем цене. За такве делове, прво морамо да разумемо разлоге за деформацију:
Деформација силе:
Овај тип дела има танак зид, а под дејством силе стезања лако је имати неуједначену дебљину током процеса обраде и резања. Еластичност је слаба, а облик дела се тешко обнавља сам.

Топлотна деформација:
Радни предмет има лагану и танку текстуру, а током процеса резања радијална сила може изазвати термичку деформацију радног предмета, што резултира нетачним димензијама.
Вибрационе деформације:
Под дејством радијалне силе резања, делови су склони вибрацијама и деформацијама, што утиче на тачност димензија, облика, тачност положаја и храпавост површине радног предмета.
Методе обраде лако деформабилних делова:
Деформабилни делови, представљени деловима са танким зидовима, могу се резати великом брзином са малим брзинама помака како би се смањила сила резања на радном предмету током обраде. У исто време, већину топлоте резања однесу струготине које лете од радног предмета при великим брзинама, чиме се смањује температура радног предмета и смањује његова термичка деформација.
Зашто алати обрадног центра морају бити пасивирани?
ЦНЦ алати за сечење нису што бржи, зашто их треба пасивизирати? У ствари, пасивизација алата није оно што људи буквално разумеју, већ начин да се побољша век трајања алата. Побољшајте квалитет алата кроз процесе као што су нивелисање, полирање и уклањање ивица. Ово је заправо нормалан процес за сечење алата након прецизног брушења и пре премазања.
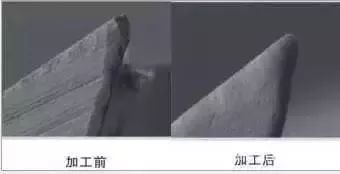
▲ Поређење пасивизације алата
Алати за сечење ће бити подвргнути брушењу брусним точком пре производње, али брушење може изазвати различите степене микро зареза. Током сечења велике брзине, микро зарези у обрадним центрима могу се лако проширити, убрзавајући хабање и оштећење алата. У савременој технологији резања постоје строги захтеви за стабилност и прецизност резних алата. Због тога, ЦНЦ алати за сечење морају бити подвргнути третману пасивације на резној ивици пре наношења премаза како би се обезбедила чврстоћа и век трајања премаза. Предности пасивизације алата укључују:
1. Отпорност на физичко хабање резних алата
Током процеса резања, површина алата ће постепено бити истрошена од стране радног предмета, а резна ивица је такође склона пластичној деформацији под високом температуром и притиском. Пасивациона обрада резних алата може помоћи у побољшању њихове крутости и избегавању прераног губитка перформанси сечења.
2. Одржавајте глаткоћу радног предмета
Неравнине на резној ивици алата могу изазвати хабање алата, а површина радног предмета ће такође постати храпава. Након третмана пасивацијом, резна ивица алата ће постати веома глатка, а феномен колапса ивице ће се сходно томе смањити, а такође ће се побољшати глаткоћа површине радног предмета.
3. Погодно уклањање струготине у жлебовима
Полирање жљебова алата за сечење може побољшати квалитет површине и учинак уклањања струготине. Што је површина жлебова глаткија, то је боље уклањање струготине и може се постићи кохерентније сечење. Након пасивизације и полирања, ЦНЦ алати за сечење у обрадном центру ће оставити много малих рупа на површини. Ове мале рупе могу да адсорбују више течности за сечење током обраде, значајно смањујући топлоту која се ствара током сечења и значајно побољшавајући брзину сечења.
Како обрадни центри могу смањити храпавост површине радних комада?
Храпавост површине делова је један од уобичајених проблема у ЦНЦ обрадним центрима, што директно одражава квалитет обраде. Како контролисати храпавост површине машинске обраде делова, морамо прво дубоко анализирати разлоге за храпавост површине, углавном укључујући: трагове алата настале током обраде глодањем; Термичка деформација или пластична деформација узрокована одвајањем сечења; Трење између резних алата и површина за обраду.
Приликом одабира храпавости површине радног комада, она не треба само да задовољи функционалне захтеве површине дела, већ и да узме у обзир економску рационалност. Под претпоставком испуњавања функције сечења, веће референтне вредности храпавости површине треба изабрати што је више могуће како би се смањили трошкови производње. Као извршилац резног центра, резни алат треба да води рачуна о свакодневном одржавању и благовременом брушењу како би се избегла храпавост површине узрокована превише тупим алатом.
Шта треба урадити након што обрадни центар заврши свој рад?
Традиционални прописи процеса обраде за обрадне центре су генерално исти, са главном разликом у томе што обрадни центри завршавају све процесе сечења кроз један процес стезања и континуирану аутоматску обраду. Због тога, обрадни центри треба да обаве неке послове накнадне обраде након завршетка ЦНЦ обраде.
1. Извршите третман чишћења. Након завршетка задатка сечења, обрадни центар треба одмах да уклони струготине, обрише алатну машину и да одржава чисто стање са околином када се користи алатна машина.
2. За преглед и замену прибора, прва ствар на коју треба обратити пажњу је да проверите плочу за брисање уља на водилици. Ако дође до хабања, треба га благовремено заменити. Проверите стање уља за подмазивање и расхладне течности. Ако дође до замућења, треба га благовремено заменити. Ако је ниво воде испод ознаке, треба га додати.
3. Процедура гашења треба да буде стандардизована, а напајање и главно напајање на управљачкој плочи машине алатке треба да се искључе редом. У недостатку посебних околности и захтева, треба се придржавати принципа првог враћања на нулу, ручног, џогирајућег и аутоматског. Рад обрадног центра такође треба да почне са малом брзином, средњом брзином, а затим великом брзином. Време рада мале и средње брзине не би требало да буде мање од 2-3 минута без икаквих ненормалних услова пре почетка рада.
4. Стандардизујте рад и немојте ударати, исправљати или исправљати радни предмет на стезној глави или на врху. Неопходно је потврдити да су радни предмет и алат стегнути пре него што пређете на следећи корак рада. Сигурносни и заштитни уређаји на алатној машини не смеју се самовољно растављати или померати. Најефикаснија обрада је заправо безбедна обрада. Као ефикасна опрема за обраду, рад обрадног центра при гашењу мора бити разуман и стандардизован. Ово није само одржавање тренутно завршеног процеса, већ и припрема за следећи почетак.


