


Ефикасна метода обраде сложених дубоких рупа!
Комплексна обрада дубоких рупа постаје све изазовнија. Делови често захтевају додатне карактеристике, као што су завршне обраде веома малих рупа, унутрашње коморе, промене у отвору, контуре, жлебови, навоји и промена смера рупа. За ефикасно добијање таквих рупа са малим толеранцијама, не само да је потребно велико искуство и ресурси за истраживање и развој, већ и инжењерске способности, могућности примене и значајно учешће купаца.
Обрада дубоких рупа (ДХМ)
То је врста области обраде у којој доминирају алати за сечење дизајнирани посебно за постојеће примене. Многе различите индустрије укључују машинску обраду дубоких рупа, али најшире коришћене су енергетска и ваздухопловна индустрија. У почетку, одређене карактеристике делова за дубоке рупе могу изгледати немогуће формирати, али нестандардна решења за алате дизајнирана од стране стручњака не само да решавају проблеме процеса, већ и осигуравају да се они у одређеној мери изводе са високом ефикасношћу и карактеристикама без грешака.
Све већа потражња за сложеним рупама и хитна потреба за скраћивањем времена обраде промовисали су развој модерне технологије обраде дубоких рупа. Деценијама је бушење дубоког рупа била ефикасна метода машинске обраде помоћу алата за сечење од тврде легуре, али је почело да се појављује уско грло бушења доње рупе.
Данас се успех у овој области обраде обично заснива на мешавини стандардних и специјализованих компоненти алата, који имају искуство у пројектовању специјализованих алата за машинску обраду дубоких рупа. Ови алати су опремљени проширеним држачима алата високе прецизности, функцијама подршке и интегрисаним развртачима, у комбинацији са најновијим материјалима за жлебове и сечива, као и ефикасном контролом расхладне течности и струготине, како би се постигли потребни резултати високог квалитета уз највише стопа продирања и сигурност обраде.

Слика 1
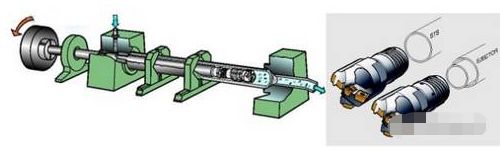
Делови који заустављају машинску обраду дубоких рупа на слици 1 прво захтевају бушење веома дубоких рупа, а затим често укључују различите сложене машинске обраде. Успех обраде дубоких рупа се обично заснива на комбинацији стандарда примене и уобичајених компоненти алата, који имају искуство у пројектовању нестандардних алата. Овај тип нестандардног алата заснованог на бургији Т-Мак 424.10 је део једноцевне примене.
У бушењу дубоких рупа, рупе малог пречника испод 1 мм се обрађују помоћу бургија од тврде легуре. Међутим, за рупе од 15 мм и више, углавном се користе бургије за ивице за заваривање, док се за рупе од 25 мм и више користе подесива бургија са оштрицом за високо ефикасно бушење. Модерна технологија сечива са индексирањем и системи цеви за бушење такође пружају нове могућности за специјализоване алате за сечење за машинску обраду дубоких рупа.
Када дубина рупе премаши 10 пута отвор бленде, обрађена рупа се генерално сматра веома дубоком. Када дубина рупе достигне 300 пута већи пречник, потребне су специјализоване технике и системи са једном или двоструком цеви могу се користити за бушење. У дугом процесу машинске обраде до дна ових рупа, потребни су специјализовани механизми за кретање, конфигурације алата и исправне резне ивице да би се завршила машинска обрада унутрашње коморе, жлебова, навоја и шупљина. Технологија потпорних плоча је још једна важна област, а такође је кључна у бушењу дубоких рупа. Сада, као део технологије обраде дубоких рупа, постигао је значајан напредак. Ово укључује квалификоване алате за сечење који су погодни за ову област и могу да пруже веће перформансе.
Слика 2
У обради дубоких рупа, рупе малог пречника испод 1 мм се обрађују помоћу бушилица од тврде легуре. Међутим, за рупе од 15 мм и више, обично се користе бургије за ивице за заваривање, док се за рупе од 25 мм и више користе бургије са индексним сечивом за ефикасно извођење ових процеса у једноцевним и ејекторским двоцевним системима. Сандвик Келеман Глобални центар за обраду дубоких рупа може да обезбеди ресурсе за развој, пројектовање и тестирање за развој процеса делова у индустрији. Поред малих апликација, центар такође блиско сарађује са многим индустријама које захтевају већу производњу делова и додирују мали број висококвалитетних рупа, као што су измењивачи топлоте и челичне гредице.
Могућности заната
Тренутни производни захтеви захтевају решење за машинску обраду дубоких рупа које је потпуно другачије од оног за бушење дубоких рупа (које се обично изводи на другим машинама алаткама за накнадне процесе бушења са једном оштрицом). Чак и на машинама које раде са више задатака, овај метод је потребан за једно стезање. На пример, када се обрађује рупа дубока неколико метара, њен отвор је око 100мм, а један крај мора имати навој, а унутрашња комора која продире у рупу мора имати већи пречник. Обично, када је бушење завршено, ове карактеристике се додају рупи кроз процес бушења након померања дела на струг. Данас, обрада дубоких рупа комбинује способност алата за сечење да изврши накнадне процесе, и не постоје ограничења за подешавање машинских алата. Ова нова технологија алата је заправо проширила своје оперативне могућности, омогућавајући ефикаснију обраду ових захтевних карактеристика у оквиру мањег опсега ограничења.
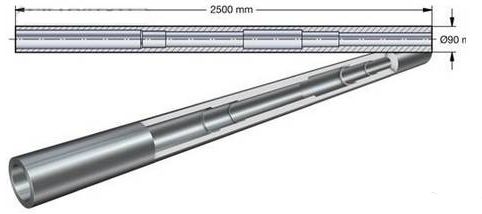
Пример коришћења технологије обраде дубоких рупа за ефикасну машинску обраду карактеристика су делови за истраживање нафте. Овај тип дела је дугачак око 2,5 м и има неке сложене карактеристике са малим толеранцијама. Да би се постигле мале толеранције и одлична завршна обрада површине, решење алата прво укључује бушење рупа пречника 90 мм, а затим коришћење пливајућег развртача за прецизну машинску обраду. Затим је на дубини од 1,5 м рупа пречника 115 мм проширена и развртана. Друга преграда улази у рупу отприлике на пола пута, а затим се такође шири и развртава и обрађује кроз скошење. Коначно, извршите бушење и развртање да бисте формирали две унутрашње коморе са ивицама (такође развртаним до готове величине).
Уобичајени алати за машинску обраду дубоких рупа у глобалном центру за машинску обраду дубоких рупа доносе нестандардна решења за одлагање делова у овој електропривреди. Време сечења је продужено са преко 30 сати на 7 и по сати. Овај нестандардни план одлагања алата може обезбедити потребну малу толеранцију и осветљеност површине кроз релативно сложену рупу. Процес укључује једно бушење дубоких рупа и коришћење плутајућег развртача за заустављање прецизне обраде. Након тога, када достигнете дубину од 1,5 м, зауставите ширење и развртање рупе пречника 115 мм. Затим престаните са бушењем и развртавањем краћег дела у другу дубоку рупу и формирајте закошеност. Коначно, престаните са бушењем и развртањем да бисте формирали две унутрашње коморе са удубљењима (такође развртаним до готове величине).
Током рутинске обраде, време потребно за завршетак овог дела на машини прелази 30 сати. Решење за машинску обраду дубоких рупа опремљено специјализованим алатима за сечење може скратити време на 7,5 сати.
Побољшање ефикасности
Потпуно различито од вишеоперативног стезања, коришћење технологије обраде дубоких рупа такође може постићи побољшање ефикасности производње у великим серијама. Није изненађујуће што је време сечења смањено за 80%. Пример који може да докаже способност је да власничка технологија у дизајну алата и сечива може максимизирати безбедност оптерећења на резним ивицама. Балансирање оптерећења и оптимизација ефеката сечења на оптималан број сечива могу омогућити веће стопе продирања, чиме се скраћује време обраде. Што се тиче тачности, мале толеранције су специјалност обраде дубоких рупа, са 70% рупа које имају концентричне унутрашње пречнике, типичну толеранцију од 0,2 мм и толеранцију пречника од 20 микрона.
Дубоке рупе које одступају од средишње линије
Још један пример високих захтева за алате за сечење и власничку технологију током бушења рупа је обрада веома дубоких рупа у осовини генератора електране. У овом случају, стручњак за индустрију електричне енергије Генерпро мора да обради 90 тона кованих челичних делова на асиметричан начин са рупама дужине близу 5,5 м и пречника нешто преко 100 мм од средишње линије осовине. Ова врста дубоке рупе мора бити избушена под одређеним углом одступања, а толеранција положаја мора бити унутар 8 мм при изласку.
Правац бушења, ломљење и уклањање струготине, као и апсолутно одсуство отпада у претходно обрађеној осовини, су кључни за ову примену. Решење алата укључује наменску бургију и нови тип потпорне плоче. Пре наношења на осовину, неопходна су испитивања бушења, а резултати потврђују да је ефикаснија и поузданија - а излазна позиција је унутар 2,5 мм од мете.
У многим случајевима, употреба модерне технологије обраде рупа указује на значајно смањење времена обраде – са више сати на мање од 1 сата – и чини многе сложене карактеристике обрадивим.


